information to be updated
information to be updated
Služby a úspěšné příběhy
Specializujeme se na efektivní výrobu, pomáháme modernizovat globální stavebnictví


Linioví manažeři, kteří přesunují výrobu z ocelových svitků na válcování hliníku, si jen zřídka ponechají svůj nastavovací list. Výrobce tvořící 1,5 mm 5052-H32 pro solární montážní držák mů...
ČÍST VÍCEKovovýrobec, který přebírá zakázku na vaznice, obvykle počítá se stejnou matematikou: ohraňovací lis dodá jeden víceohybový díl každých 30 až 60 sekund, zatímco první zakázka vyžaduje 8 000 ...
ČÍST VÍCEKovové obložení lešení, běžně známé jako pochozí deska lešení nebo kovová palubová deska, je konstrukční prvek, který podporuje pracovníky a materiály na systémech dočasného přístupu. Pro výrobc...
ČÍST VÍCENázev události EuroBLECH 2026 (28. mezinárodní výstava technologií zpracování plechu) Datum 20. – 23. října 2026 Umístění ...
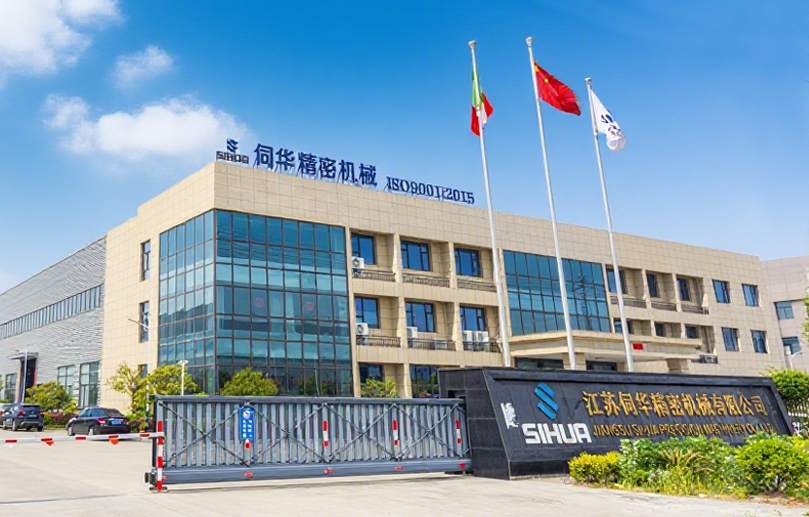
ČÍST VÍCEThe Stroj na tvarování rolí kabelových žlabů je základním zařízením pro moderní stavebnictví, elektrickou infrastrukturu a průmyslovou výrobu. Je navržen pro efektivní výrobu kabelových žlabů – páteře jakéhokoli organizovaného kabelážního systému v budovách, datových centrech, elektrárnách a průmyslových zařízeních. Tato příručka poskytuje hluboký ponor do technologie stroje, technických parametrů, běžných provozních problémů a průmyslových trendů a zahrnuje odborné znalosti předních výrobců, jako jsou Shanghai Sihua Precision Machinery Co., Ltd.
Stroj na tvarování kabelových žlabů je kontinuální výrobní linka, která přeměňuje kovové svitky – jako je galvanizovaná ocel, hliník nebo nerezová ocel – na hotové kabelové žlaby. Proces zahrnuje odvíjení, vyrovnávání, válcování (ohýbání kovu přes řadu progresivních válců), děrování (pro perforované tácy) a řezání na délku, vše integrované do jediného automatizovaného systému [citace:3][citace:9].
| Kategorie | Podrobnosti |
|---|---|
| Název produktu | Stroj na tvarování rolí kabelových žlabů |
| Základní funkce | Automaticky a nepřetržitě formovat kovové cívky do kabelových žlabů pro podporu a ochranu elektrických kabelů v budovách, průmyslových zařízeních a infrastrukturních projektech. |
| Klíčová technologie | Automatická vysokorychlostní technologie letmého smykového válcování . To integruje proces tváření s létajícími nůžkami, které řežou profil na délku za běhu, což zajišťuje vysokou účinnost a přesnost [cit:3]. |
| Primární aplikace | Výroba různých typů kabelových žlabů, včetně pevných, děrovaných, žebříkových a žlabových žlabů pro stavebnictví a průmysl [citace:9][citace:10]. |
| Hlavní vlastnosti |
|
| Výrobce | Shanghai Sihua Precision Machinery Co., Ltd. , profesionální výrobce specializující se na výzkum a vývoj automatických vysokorychlostních letmých smykových tvářecích strojů. |
| Odbornost společnosti | Společnost drží 42 patentů na užitné vzory a 11 patentů na vynálezy , zdůrazňující její zaměření na inovace a přesné strojírenství. Jejich sortiment zahrnuje různé válcovací linky pro stavebnictví a automobilový průmysl. |
Pochopení klíčových technických parametrů je klíčové pro výběr správného stroje a optimalizaci výroby. Následující tabulky obsahují data z průmyslových standardů a specifikací výrobce.
| Parametr | Typický rozsah specifikací |
|---|---|
| Typy materiálů | Galvanizovaná ocel (GI), předgalvanizovaná ocel, hliník, měkká ocel (Q235), nerezová ocel [citace:3][citace:7]. |
| Tloušťka materiálu | 0,5 mm až 3,0 mm, v závislosti na aplikaci. Běžné rozsahy: 0,8–2,0 mm pro standardní žlaby, až 2,5–3,0 mm pro vysoce výkonné průmyslové žlaby [citace:3][citace:5][citace:10]. |
| Šířka materiálu (pás) | 100 mm až 1000 mm, na základě rozložené šířky profilu žlabu [cit:3]. |
| Mez kluzu materiálu | Až 350 MPa (50 ksi) pro standardní vysokopevnostní aplikace [citace:3]. |
| Parametr | Typický rozsah specifikací |
|---|---|
| Rychlost výroby | 10 až 30 metrů za minutu, v závislosti na složitosti profilu a operacích děrování. Vysokorychlostní modely mohou dosahovat až 20 m/min [citace:3][citace:5][citace:8]. |
| Počet tvářecích stanic | 18 až 28 stanic v závislosti na složitosti profilu a velikosti kabelového žlabu [cit:3]. |
| Materiál a ošetření válečků | GCr15 (ložisková ocel) nebo vysokopevnostní ocel 45#, kalená, přesně broušená a často tvrdě pochromovaná pro odolnost proti opotřebení [citace:3][citace:7]. |
| Napájení hlavního pohonu | 11 kW až 22 kW, v závislosti na konfiguraci vedení a tloušťce materiálu [citace:3][citace:7]. |
| Metoda řezání | Hydraulické dořezávání nebo vysokorychlostní létající nůžky. Materiál čepele je typicky tepelně zpracovaný Cr12MoV [cit:3]. |
| Tolerance délky | ±1,0 mm až ±1,5 mm pro standardní výrobu [cit:3]. |
| Přesnost ražení | Servořízené děrovací systémy mohou dosáhnout přesnosti ±0,15 mm [cit:7]. |
| Parametr | Typický rozsah specifikací |
|---|---|
| Řídicí systém | Pokročilé PLC s uživatelsky přívětivou dotykovou obrazovkou HMI (např. Siemens, Delta, Mitsubishi). To umožňuje ukládání receptur více dílů, úpravu parametrů v reálném čase a integrovanou diagnostiku chyb [citace:3][citace:9]. |
| Provozní režim | Automaticky s ručním ovládáním pro nastavení a odstraňování problémů [citace:3]. |
| Odvíjecí systém | Ruční nebo hydraulický odvíječ s nosností 3 až 5 tun [citace:3]. |
| Bezpečnostní prvky | Kompletní ochranné kryty/kryty, tlačítka nouzového zastavení a systémy ochrany proti přetížení [cit:3]. |
Jako každé složité strojní zařízení mohou i linky na válcování kabelových žlabů narazit na provozní problémy. Pravidelná údržba a jasné pochopení běžných závad jsou klíčem k zajištění konzistentní a efektivní výroby [citace:2][citace:4][citace:6].
| Běžná chyba | Možné příčiny | Řešení |
|---|---|---|
| Stroj se nespouští / náhlé zastavení | Problémy s napájením, vypnuté jističe, vadný nouzový vypínač nebo porucha řídicího systému PLC [citace:2][citace:4]. | Zkontrolujte zdroj napájení a jističe. Resetujte nouzové zastavení. Zkontrolujte a restartujte systém PLC. Zkontrolujte elektrické spoje, zda nejsou uvolněné nebo poškozené [citace:2][citace:4]. |
| Nesouosost válců | Opotřebení válečků, nesprávná počáteční instalace nebo vibrace během provozu [citace:2]. | Pravidelně kontrolujte opotřebení válečků a v případě potřeby je vyměňte. K nastavení a zajištění sestavy válečku použijte vyrovnávací nástroje. Utáhněte všechny montážní šrouby [citace:2]. |
| Nekonzistentní délka řezu | Nesprávné seřízení žací jednotky, vadné snímače, nesprávné nastavení PLC nebo opotřebené žací nože [citace:2][citace:4]. | Zkontrolujte a upravte vyrovnání sekací jednotky. Ověřte správnost nastavení délky v programu PLC. Kalibrujte nebo vyměňte zařízení pro měření délky. Zkontrolujte a vyměňte tupé nebo poškozené čepele [citace:2][citace:4]. |
| Uvíznutí materiálu / Problémy s krmením | Špatně seřízený systém podávání, nečistoty v dráze podávání nebo nesprávné specifikace materiálu [citace:2]. | Vyrovnejte podávací systém a upravte napětí. Pravidelně čistěte dráhu posuvu. Zajistěte, aby tloušťka a šířka materiálu odpovídaly specifikacím stroje [citace:2]. |
| Špatná kvalita produktu / deformace | Nesouosost válců, nesprávný tvarovací tlak nebo nekonzistentní napětí materiálu [citace:2]. | Znovu vyrovnejte válečky a upravte tvarovací tlak. Zajistěte stálé napětí materiálu během celého procesu. Ověřte, že nastavení stroje odpovídá požadovanému profilu [citace:2]. |
| Nepřesnost polohy děrování | Uvolněná nebo poškozená vysekávací forma, posunutá poloha materiálu nebo chyby signálu řídicího systému [citace:4]. | Utáhněte nebo vyměňte děrovací formu. Seřiďte zařízení pro vedení materiálu. Kalibrujte nebo vyměňte senzory v řídicím systému [citace:4]. |
Rychlosti výroby se mohou výrazně lišit v závislosti na konfiguraci stroje a složitosti vyráběného zásobníku. U standardních pevných nebo perforovaných kabelových žlabů moderní stroje obvykle pracují při rychlostech linky mezi 10 a 20 metrů za minutu [citace:3][citace:5]. Vysokorychlostní modely nebo modely vyrábějící jednodušší profily mohou dosahovat rychlosti až 30 m/min [cit:8]. Efektivní výstup však také závisí na faktorech, jako je frekvence děrovacích operací a délka řezu, které jsou bezproblémově řízeny systémem řízeným PLC, aby byla zachována celková účinnost.
Výběr závisí zcela na vašem cílovém trhu a typech kabelových žlabů, které plánujete vyrábět.
Všestranný stroj, jako jsou stroje nabízené zkušenými výrobci, může nabídnout schopnost dvou rozsahů nebo nastavitelný systém pro zpracování širšího spektra projektů [cit:10].
Nejčastějšími problémy s kvalitou jsou nekonzistentní rozměry (jako zkroucení nebo prohnutí) a nepřesné délky řezu nebo vzory otvorů. Ty jsou často způsobeny vychýlení válců, nesprávné napnutí materiálu nebo opotřebované nástroje [citace:2][citace:4]. Prevence zahrnuje přísnou rutinu údržby: pravidelně kontrolujte a vyrovnávejte válce, zajistěte konzistentní napětí od odvíječe k výběhovému stolu a udržujte řezné a děrovací nástroje ostré a řádně zajištěné. Investice do stroje s robustním řídicím systémem PLC také pomáhá udržovat konzistenci automatickým sledováním a nastavováním klíčových parametrů [citace:3][citace:10].
Ano, mnoho moderních strojů na válcování kabelových žlabů je navrženo s ohledem na flexibilitu. Často jsou vybaveny nastavitelnými válečky nebo rychlovýměnnými nástrojovými systémy, které umožňují operátorům přepínat mezi různými šířkami a výškami profilu s minimálními prostoji [citace:5][citace:9]. U některých pokročilých konzolových konstrukcí lze jejich šířku upravit automaticky pomocí elektronického ovladače [cit:7]. Rozsah nastavení je však omezen původní konstrukcí stroje; pro drasticky odlišné velikosti mohou být vyžadovány další sady válečků nebo jiná konfigurace linky.
Renomovaní výrobci obvykle nabízejí komplexní balíček podpory. To obvykle zahrnuje:
Vždy je vhodné si tyto body ujasnit s výrobcem, jako např Shanghai Sihua Precision Machinery Co., Ltd. , před dokončením nákupu.
Neváhejte nás kontaktovat, když nás potřebujete!
Kontaktní informace
PRODUKTY
Mobil