Linioví manažeři, kteří přesunují výrobu z ocelových svitků na válcování hliníku, si jen zřídka ponechají svůj nastavovací list. Výrobce tvořící 1,5 mm 5052-H32 pro solární montážní držák může vidět okrajovou vlnu každých 40 metrů nebo sledovat, jak se pružina profilové nohy otevírá o 4 stupně, když opouští konečnou stanici. Rozchod pásu byl identický, role byly čisté a rychlost linky se nikdy nezměnila. Co se změnilo, je materiál: hliník tvrdne rychleji než ocel, ukládá více elastické energie vzhledem ke své meze kluzu a odvádí teplo zhruba třikrát rychleji než ocel.
Hliník pro tváření rolí je kontinuální přírůstkové ohýbání hliníkového svitku prostřednictvím sekvence tvarovaných válcovacích stanic pro vytvoření konstantního profilu průřezu. Princip tváření odpovídá oceli, ale výše uvedené rozdíly mění každé následné rozhodnutí: výběr slitiny, povrchová úprava nástroje, mazání, rychlost linky a tolerance, které můžete upřímně uvést.
Slitiny, které dominují tváření hliníkových válců, jsou řady 1xxx, 3xxx a 5xxx a slitiny 6xxx by měly být tvářeny pouze v měkkých temperacích; čím je tvrdost, tím je pravděpodobnější, že profil praskne na linii ohybu.
Řada 1xxx, v podstatě čistý hliník, poskytuje nejlepší tvarovatelnost, ale velmi nízkou pevnost, takže se hodí k ozdobným lištám, lemování a těsnění. Řada 3xxx přidává mangan a 3003 je výchozí pro střešní profily, okapy a solární rámy, protože vyvažuje prodloužení, odolnost proti korozi a náklady. Řada 5xxx přidává hořčík: 5052 a 5056 poskytují zhruba dvojnásobnou mez kluzu než 3003-H14 a stávají se standardem pro námořní, přepravní a tankové profily. Řada 6xxx je tepelně zpracovatelná; 6061-T4 lze tvarovat válcováním s velkými poloměry, ale 6061-T6 obecně praská a nikdy by neměl být specifikován pro ohýbání za studena.
| Slitina a temper | Mez kluzu | Prodloužení | Min. poloměr ohybu | Typické profily |
| 1100-O | 35 MPa | 35 % | 0,5 t | Ozdobné, lemovací, dekorativní |
| 3003-O | 45 MPa | 25 % | 1,0 t | Střešní krytina, okapy |
| 3003-H14 | 145 MPa | 12 % | 1,5 t | Solární rámy, obecné řezy |
| 5052-H32 | 195 MPa | 12 % | 2,0 t | Námořní, doprava, tanky |
| 6061-T4 | 145 MPa | 22 % | 2,5 t | Konstrukční sekce |
Hliník se odpruží zhruba dvakrát více než měkká ocel stejné části tuhosti a ztvrdne tak rychle, že pás vstupující do páté stanice je mechanicky odlišný materiál od toho, který vstupuje do první.
Každá tvářecí stanice zvedá místní mez kluzu, což zvyšuje ohybovou sílu pro další stanici. Kumulativní efekt se projeví jako rozšiřující se okrajová vlna, zakřivený profil nebo úhel nohy, který se pohybuje přes dráhu cívky. Hliník odvádí třecí teplo rychle pryč, takže viditelným příznakem špatného nastavení je jemný hliníkový prach nebo nános na povrchu válce, nikoli horký pás.
Válcovací nástroje pro hliník by měly být leštěny na povrchovou úpravu 0,2 až 0,4 mikrometru Ra, obrobeny z nástrojové oceli D2 nebo DC53 a normálně by měly běžet rychlostí 15 až 30 metrů za minutu.
Tendence hliníku k zadření a nabírání na nástrojové oceli činí povrchovou úpravu a mazání důležitějšími než při válcování oceli. Tyto úpravy předcházejí nejčastějším závadám:
Minimální poloměr ohybu je nejrychlejší způsob, jak porovnat temperování hliníku pro válcování. Hodnota je vyjádřena jako násobek tloušťky materiálu a její překročení způsobuje praskání na vnějším povrchu ohybu.
Typická praxe pro 90stupňové ohyby s osou ohybu kolmou ke směru válcování:
Hodnoty pro 90stupňové ohyby, kolmé na směr válcování. Ohýbání rovnoběžně se směrem válcování může zvýšit minimální poloměr až o 50 procent.
Měkká ocel
Hliníková slitina
Správně vyladěná linka pro tváření hliníkových válců má tolerance šířky tváření plus nebo mínus 0,2 mm a tolerance délky ramen plus nebo mínus 0,3 mm za předpokladu, že šířka a tloušťka vstupního pásu zůstane ve specifikaci.
Nejčastějšími kvalitativními poruchami na hliníkových profilech jsou okrajová vlna, podélné prohnutí a mikroškrábance na viditelném povrchu. Okrajová vlna obvykle pochází z nerovnoměrné šířky pásu nebo opotřebované sady rolí; oblouk pochází z nekonzistentní tloušťky pásu; škrábance pocházejí z defektů povrchu válce, nečistot nebo nedostatečného mazání. Všechny tři se stanou viditelnějšími po eloxování nebo povrstvení PVDF, takže požadavky na povrch musí být uvedeny ve fázi cenové nabídky, které nebyly objeveny po spuštění první cívky.
Výroba válcování hliníku se dělí do čtyř aplikačních skupin: solární montáž, elektrická podpora, architektura a doprava a konfigurace stroje se liší více mezi těmito skupinami než mezi volbami slitin.
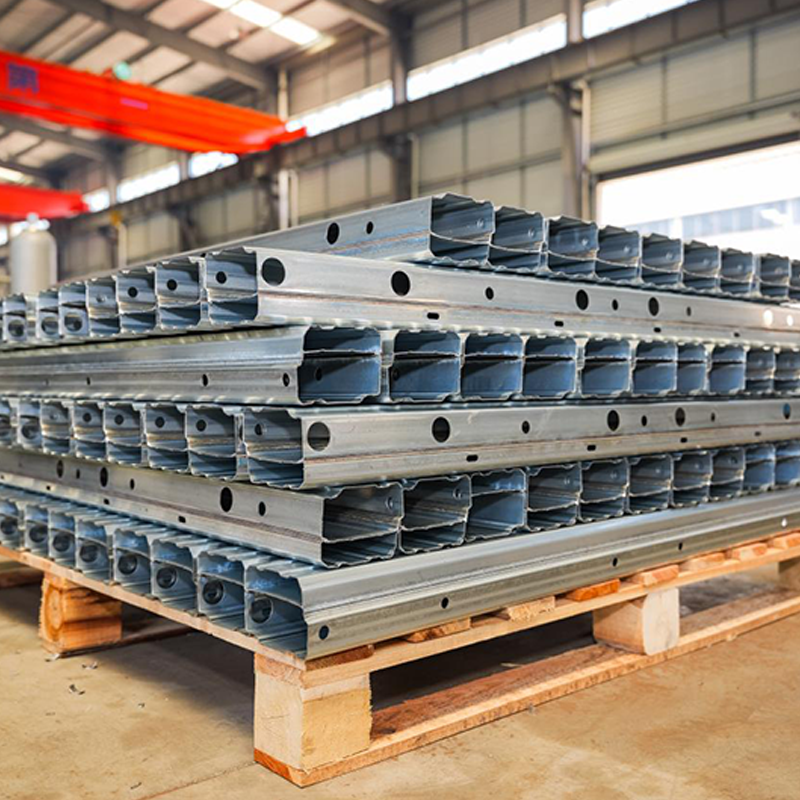
Solární montážní profily jsou obvykle vytvořeny z 3003-H14 nebo 5052 v tloušťce 1,5 až 2,5 mm, s předem vyraženými otvory, které musí udržet podélnou toleranci plus nebo mínus 0,5 mm. Tuto toleranci je téměř nemožné udržet samostatným děrovacím krokem, a proto je do stejné linky zabudována in-line servo děrovací stanice.
 8-osé servo děrování Solární PV konzola Roll Forming Machine Tato řada integruje servo děrování s válcováním, aby byly zachovány úzké tolerance otvorů na solárních montážních profilech, čímž se řeší výše zmíněný problém s podélnou přesností ±0,5 mm. Zobrazit produkt →
Elektrické nosné profily, jako jsou hliníkové kabelové žlaby a vzpěrné žlaby, jsou tvořeny tenčím pásem, obvykle 0,8 až 1,5 mm, a na stejném stroji často běží několik šířek profilů za jednu směnu. Rychloupínací kazetové nástroje udržují dobu výměny pod 30 minutami.
 Stroj na tvarování rolí s nastavitelnou šířkou kabelového zásobníku Tento stroj, zkonstruovaný pro rychlé přepínání mezi více šířkami kabelových žlabů, vyhovuje tenkým páskovým elektrickým nosným profilům a umožňuje výměnu nástrojů pod 30 minut. Zobrazit produkt →
Architektonické profily zahrnují rámy fotovoltaických modulů a rámy oken a dveří, kde kvalita ohybu určuje, zda se rohy rámu přiblíží do 0,5 mm. Tyto linky běží pomaleji a vyžadují nejvyšší válcování v obchodě.
 Stroj na tváření profilů PV rámů a okenních dveří Tento stroj poskytuje přesné ohýbání pro architektonické profily, jako jsou rámy fotovoltaických modulů a rámy oken a dveří, čímž pomáhá dosáhnout uzavření rohů do 0,5 mm, jak je popsáno v textu. Zobrazit produkt →
Před objednáním linky porovnejte případové studie aplikací a požádejte o zkušební provoz s vlastní cívkou. The knihovna zákaznických případů ukazuje, jak se s podobnými profily manipuluje na výrobních linkách, a společnost Shanghai Sihua Precision Machinery Co., Ltd. podporuje zkušební provozy na svých strojích pro tváření hliníkových rolí.
Ne. U tvrdosti T6 má 6061 tažnost pod 10 procent a vysokou mez kluzu, takže vnější poloměr praská při typických ohybech tvarovaných válci. Místo toho použijte 6061-T4, 5052-H32 nebo 3003-H14. Pokud je konstrukčním požadavkem 6061-T6, zaválcujte ho do T4 a nechte hotový profil nechat zestárnout.
Pro obecné profily je nejbezpečnější výchozí nastavení 3003-H14. Pro konstrukční, námořní nebo přepravní profily poskytují 5052-H32 nebo 5056 vyšší pevnost s přijatelnou tvarovatelností. U čistě dekorativních profilů 1100-O nebo 3003-O zcela eliminuje riziko praskání.
Ohněte konečné stanice o 1 až 3 stupně, přidejte kalibrační stanici s nulovým tvarovacím úhlem, zvyšte napětí pásu mezi stanicemi nebo uveďte do provozu nástroje s korekcí zpětného odpružení. Před výrobou změřte odpružení na kalibračním dílu.
Třída nástrojové oceli může být stejná, D2 nebo DC53, ale povrch válce musí být jemnější, vůle o něco těsnější a mazání lehčí. Tyto rozdíly jsou pro hliník povinné, nikoli volitelné.
Výrobní linka na vyztužovací nosníky automobilového podvozku s profilem B zahrnuje několik klíčových procesů pro zajištění vysoké pevnosti, přesnosti a trvanli...
Zobrazit podrobnosti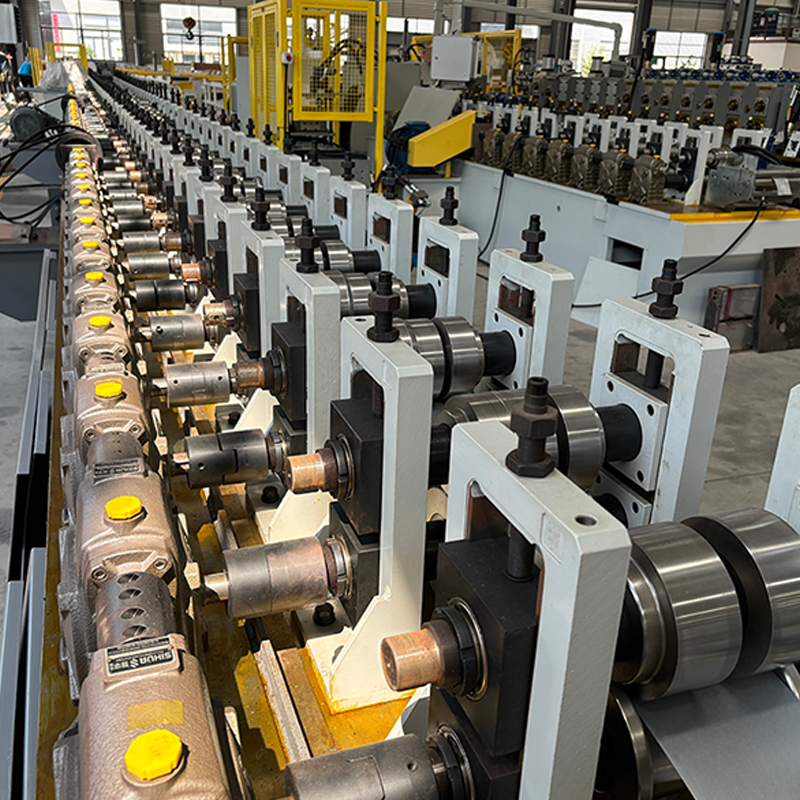
Stroj na tváření profilů okenních dveří z PV rámů Šnekové převodovky s různými redukčními poměry lze zvolit pro dosažení různých výrobn...
Zobrazit podrobnosti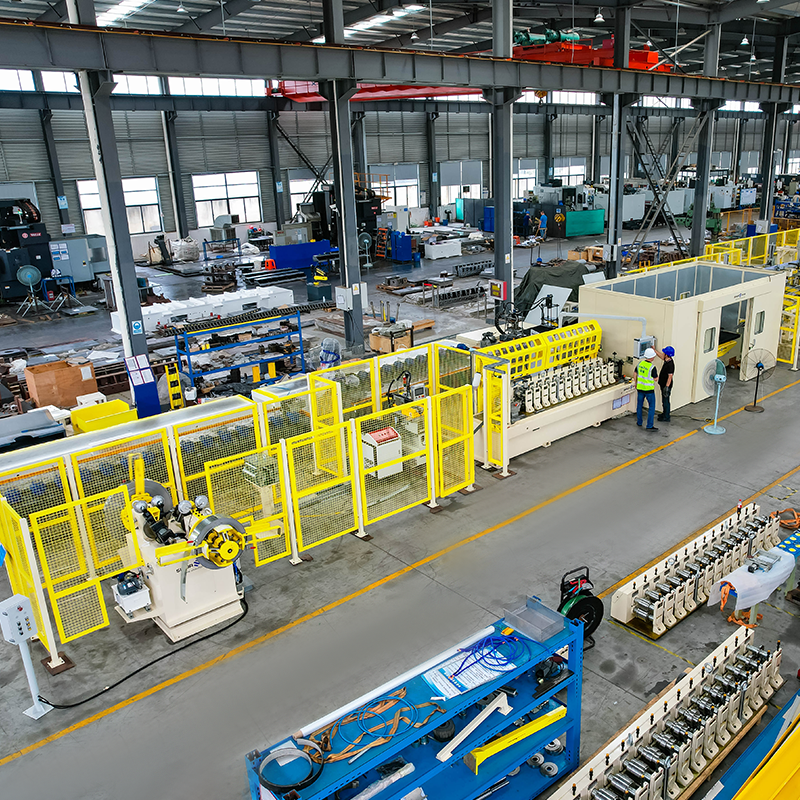
Automatický rotační dvouhlavý hydraulický odvíječ s detekcí nepřítomnosti materiálu, 5 tun na stranu. Rychloupínací stroj na...
Zobrazit podrobnosti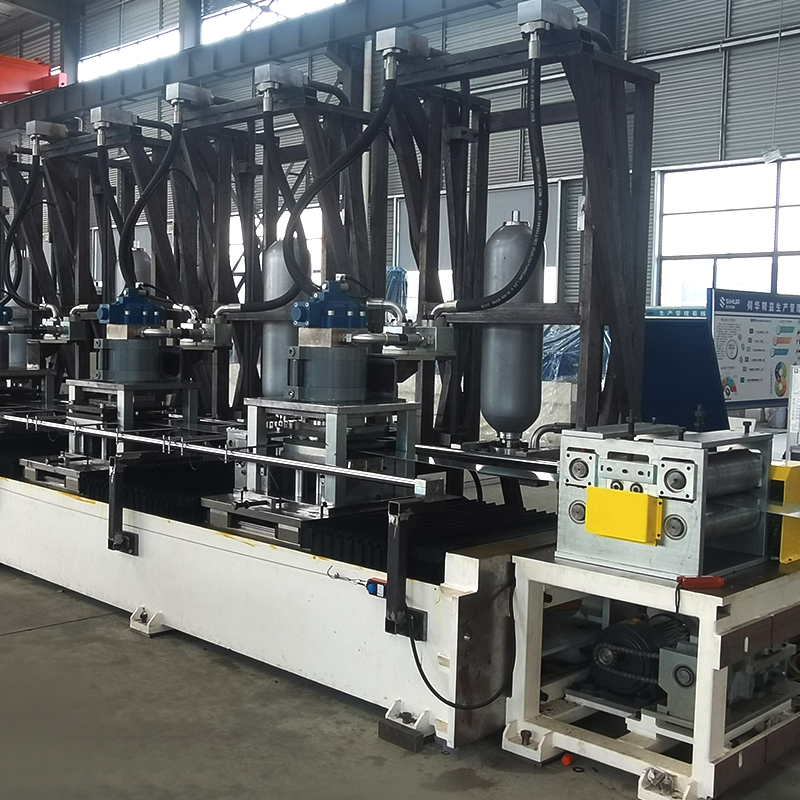
8-osé servo děrovací solární PV konzolové válcovací zařízení, flexibilní nastavení polohy děrování. Odvíječ materiálu s úlož...
Zobrazit podrobnosti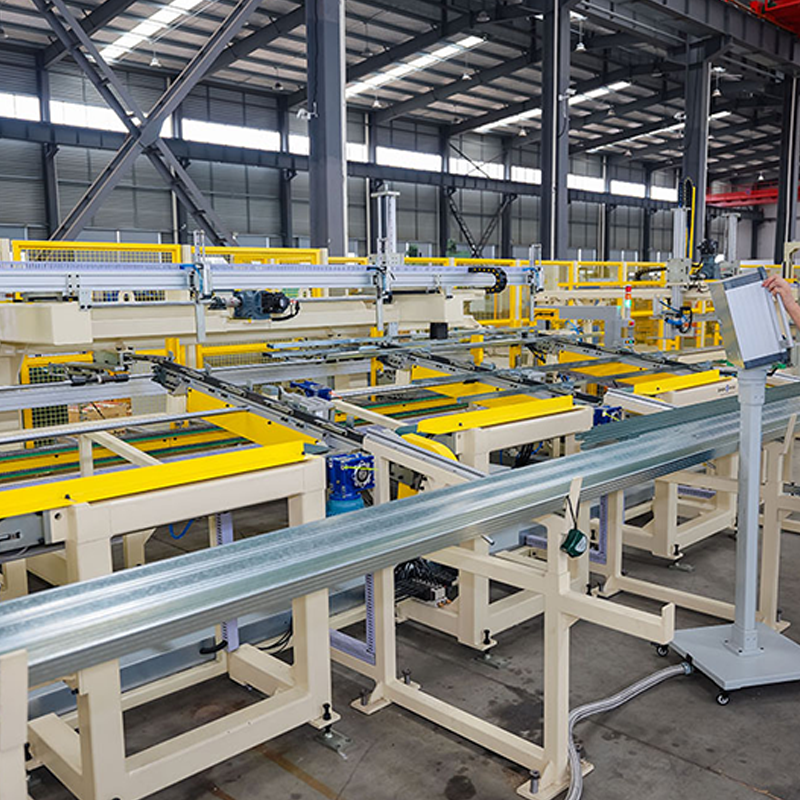
Automatický stroj na překlápění knoflíků Rychlost překlápění: 120 metrů za minutu. Otočí kovový profil a zacvakne jej. ...
Zobrazit podrobnosti
3. Alloy hák cross T-bar roll forming machine je specializované zařízení navržené pro výrobu ocelových tyčí ve tvaru T s integrovanými slitinovými háčky. ...
Zobrazit podrobnostiNeváhejte nás kontaktovat, když nás budete potřebovat!
Kontaktní informace
PRODUKTY
Mobil