Kovovýrobec, který přebírá zakázku na vaznice, obvykle počítá se stejnou matematikou: ohraňovací lis dodá jeden víceohybový díl každých 30 až 60 sekund, zatímco první zakázka vyžaduje 8 000 stejných délek do konce měsíce. A formovač plechů mění tento výpočet nepřetržitým tvarováním z cívky rychlostí 15 až 50 m za minutu, přičemž drží jeden průřez v tisících opakováních. Tato příručka vysvětluje, co stroj dělá, které profily běží nejrychleji a čtyři specifikace, které rozhodují o tom, zda se linka vyplatí.
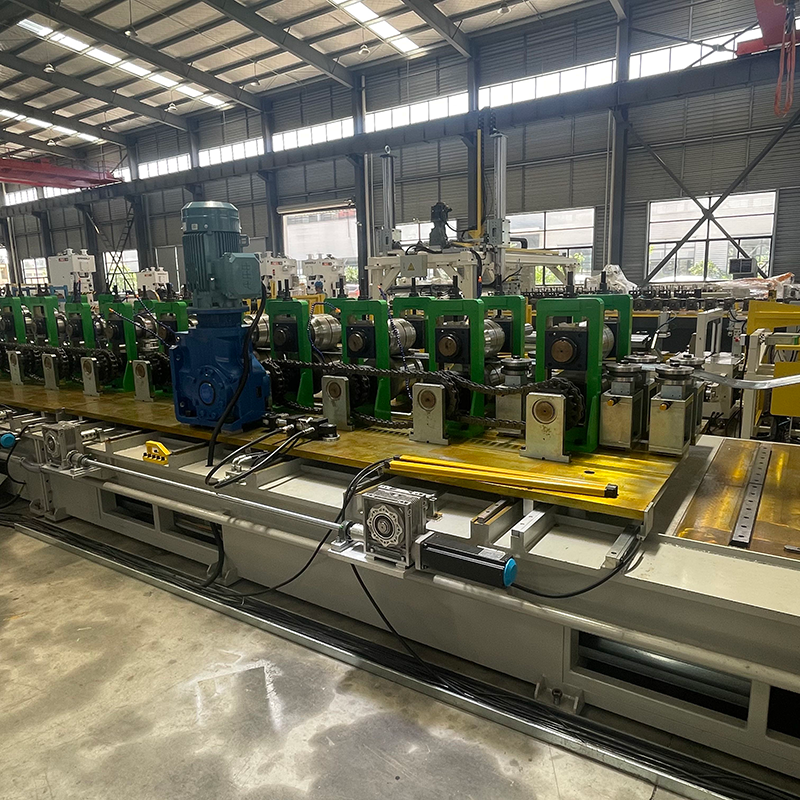
Válcovač plechu je kontinuální tvářecí stroj, který přivádí svinutý pás přes sekvenci spárovaných válečkových průvlaků, přičemž každá stanice přidává malou změnu úhlu, dokud pás nevystoupí jako hotový profil konstantního průřezu.
Základní definice Tvarování rolí je postupné ohýbání plechů prostřednictvím 8 až 24 spárovaných válcovacích stanic; protože každý ohyb je vytvářen v malých krocích, proces se vyhýbá problémům s povrchovým značením a odpružením, které se objevují při práci s ohraňovacím lisem s jedním úderem.
Každý řádek obsahuje pět funkčních jednotek:
Praktickým výstupem je, že jedna linka nahradí ohraňovací lis, děrovací lis a dva nebo tři manipulátory materiálu. Geometrie profilu, včetně počtu ohybových linií, hloubky a šířky lemu, rozhoduje o počtu stanic: povolte jednu až tři stanice na ohybovou linii, přičemž dvě jako společný plánovací obrázek.
Správný válcovací stroj na plech je definován rodinou profilů, které vyrábí, protože geometrie průřezu určuje počet stanic, náklady na nástroje a realistickou rychlost linky. Komerčně instalované linky se seskupují do pěti níže uvedených rozsahů.
 Stroj na tváření rolí CUZ Sigma s automatickou změnou šířky Tento stroj tvoří tři profily CUZ a tři profily CU-sigma na jedné lince s automatickým systémem změny šířky a hřídelí 110 mm, což vyhovuje výrobě profilů s vysokou směsí. Zobrazit produkt →
 Kazetový formovací stroj Strut pro profily řady 41 Tento formovač kazetového typu zvládá profily 41×21 až 41×76 sdílením sady válečků s 20 stanicemi a přidáním kazety s 10 stanicemi, vytvořené pro vysoce pevný pás SS304. Zobrazit produkt →
Typické rychlosti linky podle rodiny profilů v m/min
Rozsahy pokrývají komerčně běžné velikosti profilů; na spodním konci každého pásma jsou těžké nebo velmi hluboké profily.
Vyberte si stroj na válcování plechu vyhodnocením čtyř faktorů v pořadí: rozsah materiálu, geometrie profilu, rychlost linky a způsob výměny. Každý z nich změní cenu stroje více než jakákoli volitelná funkce v nabídce.
Pokud jsou příchozí svitky širší než šířka pásu, kterou profil skutečně potřebuje, umístěte před ně řezací stroj nebo vysoce výkonný odvíječ. Tato kombinace eliminuje odpad při ořezávání hran na formovací lince a udržuje stroj podávaný s přesnou šířkou svitku. Dodavatelé, kteří staví celý řetězec v rámci jedné smlouvy, zjednodušují náhradní díly, uvádění do provozu a odpovědnost za záruku.
 Řezací stroj pro přesné řízení šířky cívky Tato dělicí linka řeže široké svitky na přesné šířky pásu potřebné pro válcovací stroj, čímž se snižuje odpad při ořezávání okrajů a zjednodušuje se podávání svitků před výrobou. Zobrazit produkt →
Shanghai Sihua Precision Machinery Co., Ltd. je jedním z výrobců, který dodává řetěz od řezání a odvíjení přes válcování, servo děrování a automatické balení; na tomto rozsahu záleží, když jsou data dodání a integrace linky na vaší straně smlouvy. Před porovnáním cenových nabídek si prostudujte řady strojů a podpůrné specifikace.
Pro díly s konstantním průřezem ve velkém objemu vítězí válcování; lisovací brzda vyhrává pro krátké jízdy a složité víceosé ohýbání; lisování vítězí pouze tehdy, když je díl dostatečně kompaktní pro progresivní matrici a objem ospravedlňuje náklady na nástroje.
| Metoda | Typické tvary | Praktický výstup | Investice do nástrojů | Doba přechodu |
| Formovač rolí plechu | Dlouhý, konstantní průřez | 15-50 m/min | Střední až vysoká | 15-90 min |
| Stiskněte brzdu | Krátké držáky, nízkoobjemové sekce | 1-4 díly/min pro 3-ohybový díl | Nízká | 5-20 min |
| Lisovací lis | Kompaktní díly s tvarovanými otvory | 10-25 dílů/min v postupové matrici | Nejvyšší | 2-8 hodin |
Umístěte profil na válcovací stroj, když průřez zůstane stejný a projektovaný objem je vyšší než zhruba 5 000 až 15 000 m za měsíc, v závislosti na místní pracovní síle. Terénní výsledky z instalovaných linek potvrzují návratnost 12 až 18 měsíců při dvousměnném provozu s 50procentním využitím; přečtěte si projektové případové studie pro ověřená čísla před rozpočtem.
To jsou otázky, na které se manažeři závodu nejčastěji ptají, než podepíší smlouvu na válcovací linku.
Většina jednoúčelových formovačů zpracovává 0,3 až 3,0 mm. Konstrukční vaznicové a stojanové systémy s většími hřídeli a pohony s vyšším kroutícím momentem dosahují 4,0 až 6,0 mm, ale náklady na nástroje strmě stoupají nad 3 mm, protože se zvětšují průměry válců a výkon pohonu.
Povolte jednu až tři stanice na linii ohybu. Jednoduchý kloboukový kanál potřebuje šest až osm; hluboká vaznice Sigma může potřebovat čtrnáct až dvacet. Více stanic zpřísňuje toleranci, ale prodlužuje stroj a zvyšuje rozpočet na nástroje.
Ano, třemi způsoby: manuální výměna role s nastavením 60 až 120 minut, rychlá výměna kazety s nastavením 15 až 30 minut nebo automatické nastavení šířky a výšky, které je běžné u sádrokartonových řad, kde se velikost neustále mění, ale tvar ne.
Porovnejte plně vytížené náklady současného procesu, včetně práce operátora, nastavení, zmetkovitosti a přepracování, s linkou napájenou ze svitku běžící při projektovaném využití. Středně velký bývalý pracovník pracující na dvě směny při 50% využití se obvykle vrátí během 12 až 18 měsíců za součást s konstantním průřezem.
Stroj na tváření rolí CUZ sigma Těžký jednohlavý odvíječ, kapacita 5 tun. Rovnací ...
Zobrazit podrobnosti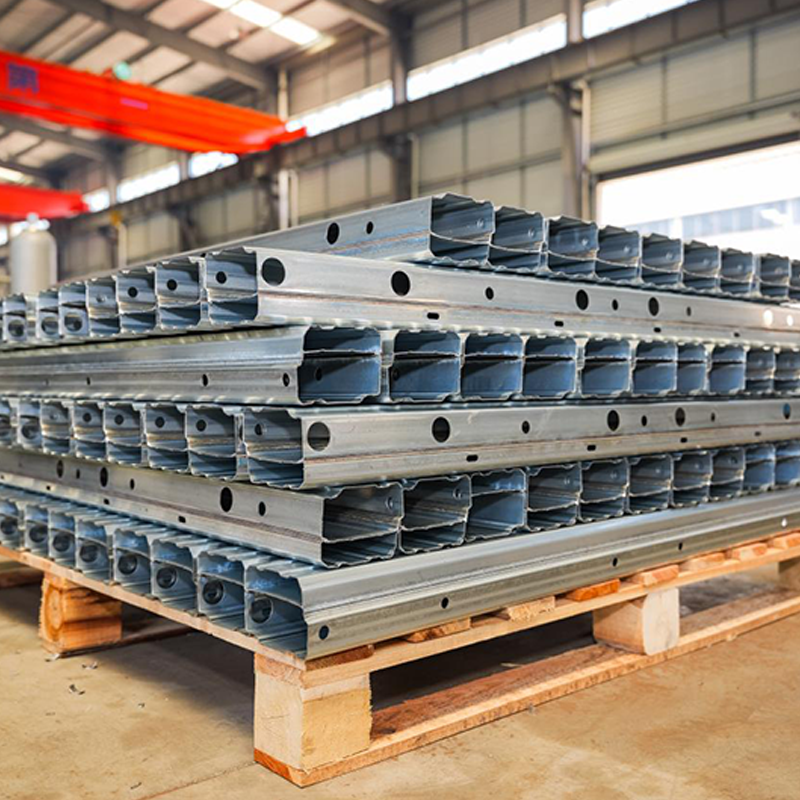
Výrobní linka na vyztužovací nosníky automobilového podvozku s profilem B zahrnuje několik klíčových procesů pro zajištění vysoké pevnosti, přesnosti a trvanli...
Zobrazit podrobnosti
3. Alloy hák cross T-bar roll forming machine je specializované zařízení navržené pro výrobu ocelových tyčí ve tvaru T s integrovanými slitinovými háčky. ...
Zobrazit podrobnosti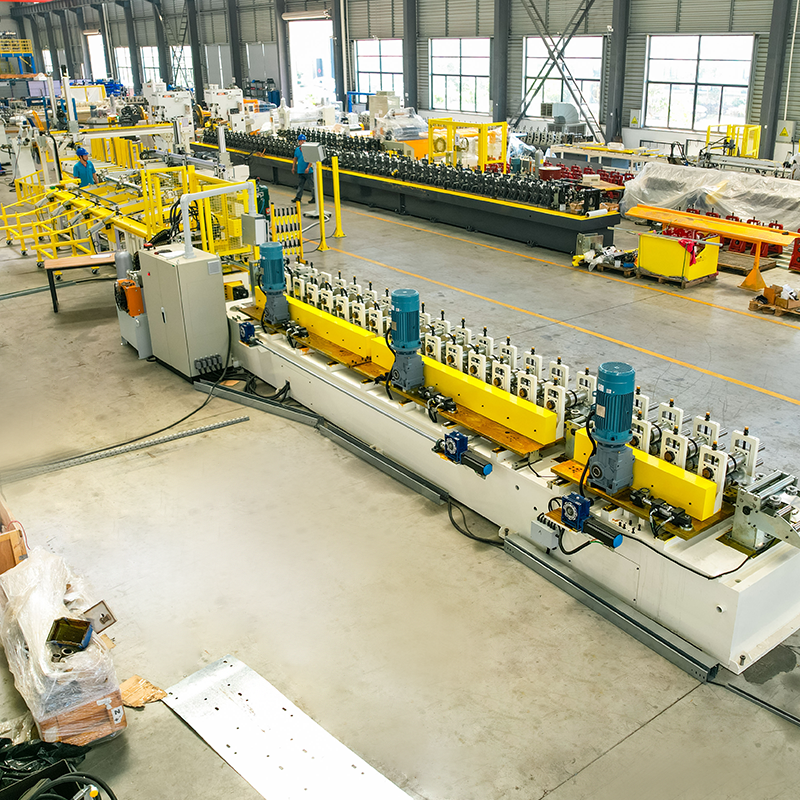
CU automatický válcovací stroj se změnou šířky, řetězový pohon, automatické balení. Ekonomický dvouhlavý hydraulický odvíječ...
Zobrazit podrobnosti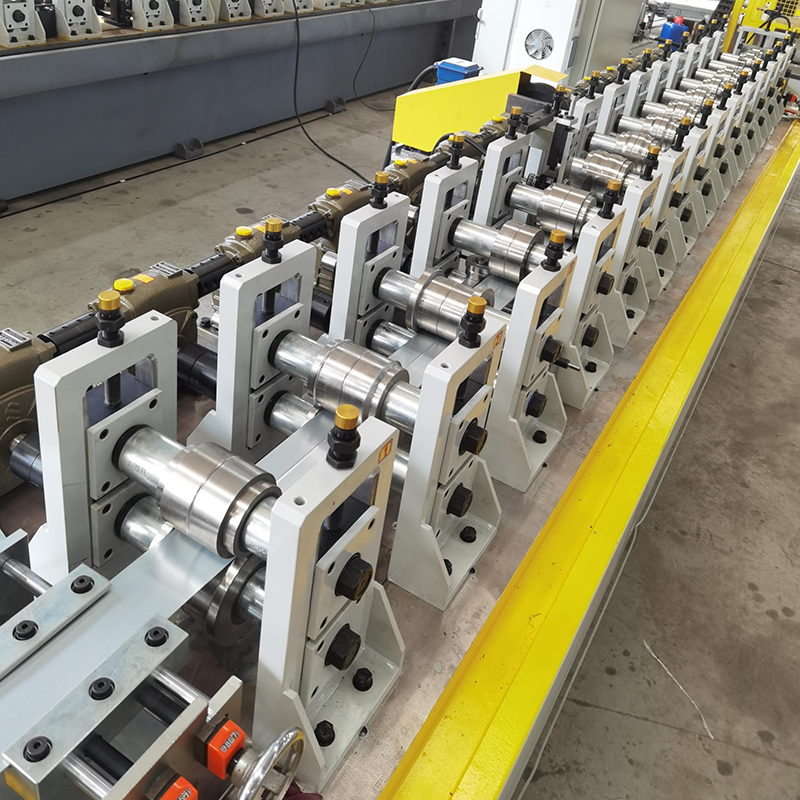
Sádrokartonový šnekový redukční stroj na válcování, jednoduchý model, ne rychlovýměnný typ kazety, ekonomický a cenově dostupný. (Lze jej upgradovat na typ kazety s r...
Zobrazit podrobnosti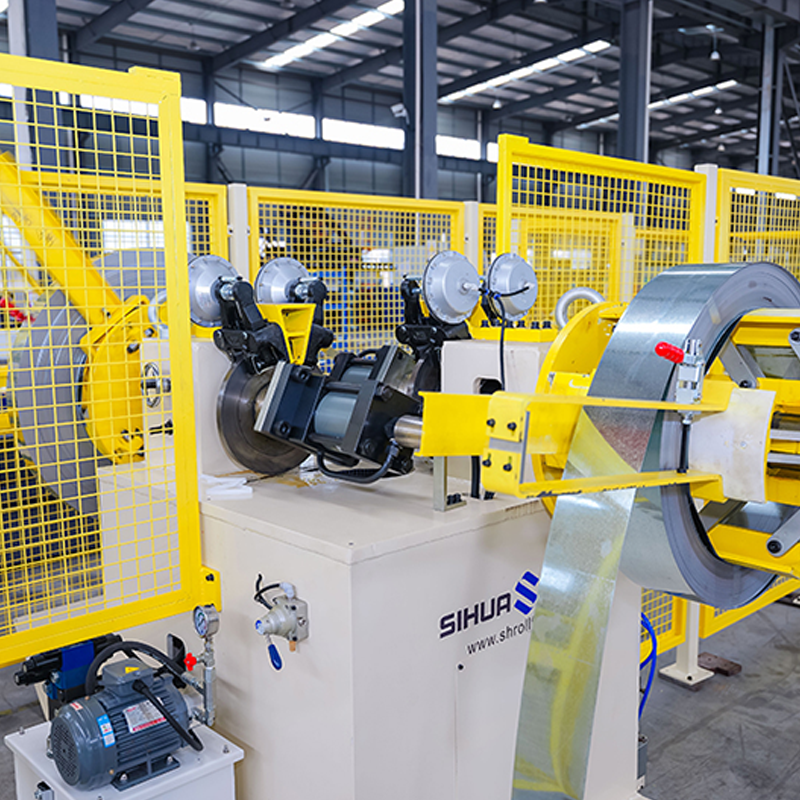
Automatický rotační dvouhlavý hydraulický odvíječ s detekcí nepřítomnosti materiálu, 5 tun na stranu. Výkon laseru a délka s...
Zobrazit podrobnostiNeváhejte nás kontaktovat, když nás budete potřebovat!
Kontaktní informace
PRODUKTY
Mobil