Kovové obložení lešení, běžně známé jako pochozí deska lešení nebo kovová palubová deska, je konstrukční prvek, který podporuje pracovníky a materiály na systémech dočasného přístupu. Pro výrobce těchto panelů je schopnost kombinovat protiskluzové ražení, perforaci a ohýbání hran v jednom procesu kontinuálního vytváření rolí rozhodující výhodou produktivity. Válcovací stroj na kovové plošiny lešení s inline zpracováním převádí svitek z obyčejné oceli přímo na hotovou palubní desku připravenou k použití, což eliminuje samostatné manipulační kroky, snižuje náklady na pracovní sílu a zlepšuje rozměrovou konzistenci.
 Integrovaný stroj na tváření kovových teras na lešení Tento stroj kombinuje embosování, děrování a ohýbání hran v jedné souvislé lince a převádí svitek z obyčejné oceli na hotové desky lešení s konzistentními rozměry a sníženou pracností. Zobrazit produkt →
Namísto odesílání předřezaných polotovarů do hydraulického lisu pro embosování a poté do jiného stroje pro děrování a skládání, moderní integrovaná linka provádí všechny tři operace rychlostí linky. Tento článek vysvětluje základní procesy, hlavní komponenty, materiálové aspekty a výběrová kritéria pro toto specializované zařízení a ukazuje, proč se inline zpracování stalo preferovanou výrobní metodou výrobců lešení.
Válcovací stroj na kovové plošiny lešení je linka na tváření válců navržená speciálně pro výrobu kovových pochozích desek a terasových panelů používaných v systémech lešení a průmyslových přístupových plošinách. Základní stroj provádí tváření za studena za účelem tvarování plochého kovového svitku do profilu teras s podélnými žebry a definovanou geometrií hran. Ve své inline konfiguraci linka také integruje tři další stanice: protiskluzové ražení, perforaci a ohýbání hran.
Průběh procesu je přímočarý. Odvíječ přivádí cívku do rovnačky, která pás zploští a řídí jeho napnutí. Pás pak prochází sekvencí válcovacích stanic, kde profil postupně získává tvar. V určeném bodě linie vzorovaný váleček razí povrch pro chůzi a vytváří odolnou protiskluzovou texturu. Servopoháněná děrovací jednotka pak vyřezává vzory otvorů pro odvodnění, upevnění nebo snížení hmotnosti. Na konci linky uzavírají skládací válečky boční okraje, aby vytvořily bezpečný a tuhý okraj. Nakonec letmá matrice řeže profil na zadanou délku.
Protiskluzová ražba je jednou z nejdůležitějších operací při výrobě lešení, protože pochozí plocha musí zůstat bezpečná i při vystavení dešti, oleji nebo stavebnímu prachu. Namísto nanášení povlaku nebo připevnění samostatné protiskluzové desky využívá inline embosování tvrzené válečky k vtlačení trojrozměrné textury přímo do ocelového povrchu.
Mezi běžné vzory embosování patří tvary kosočtverce, slzy a šipky. Volba vzoru ovlivňuje jak koeficient tření, tak strukturální tuhost panelu. Hloubka ražení se obvykle řídí mezi 0,3 a 1,0 mm, v závislosti na tloušťce materiálu a bezpečnostních požadavcích cílového trhu. Vzhledem k tomu, že embosovací válce jsou integrovány do linky, je textura aplikována před úplným uzavřením profilu, což snižuje zpětné odpružení a zajišťuje, že vzor zůstane jednotný po celé délce desky.
Ve srovnání s postprocesním embosováním na samostatném lisu, inline embosování zkracuje dobu cyklu, zabraňuje chybám při přemístění a minimalizuje poškození předřezaných hran. Výrobní linka je také kompaktnější a snáze se automatizuje.
Perforace slouží k několika účelům v obložení lešení: kulaté otvory umožňují průchod vody a nečistot skrz pochozí desku; podlouhlé štěrbiny lze použít pro upevnění desky k trubkám lešení; a vzorované perforace snižují hmotnost panelu, aniž by byla ohrožena jeho nosnost. Inline děrovací stanice provádí tyto úkoly, zatímco se pás stále pohybuje, pomocí servopohonů řízených děrovačů, které lze mezi dávkami přeprogramovat.
Technologie servo děrování je v této aplikaci zvláště cenná, protože nabízí vysokou opakovatelnost, nízkou hlučnost a flexibilní změny vzoru otvorů. Dobrým příkladem této schopnosti je servo děrovací jednotka vyvinutá pro fotovoltaické konzolové linky, kde se stejný princip používá k děrování otvorů v přesných intervalech během vysokorychlostního válcování. Tato technika byla v průmyslu dobře zdokumentována: pro hlubší pohled na to, jak funguje servo děrování a kde jej lze použít, si přečtěte náš přehled 8osý servo děrovací stroj: jak to funguje, klíčové funkce a aplikace .
 8-osý servo děrovací stroj pro profily držáků PV Tato servomotorová děrovací jednotka poskytuje vysokou opakovatelnost a flexibilní vzory otvorů synchronizované s rychlostí linky, díky čemuž je ideální pro přesné děrování při výrobě lešení a solárních konzol. Zobrazit produkt →
Integrací děrovací stanice do válcovací formy lešení se výrobci vyhnou nákladům a práci na samostatný krok děrování. Pozice otvoru je synchronizována s rychlostí linky, takže každá deska má stejný rozteč, což je rozhodující pro rychlou instalaci na místě.
Okraje kovového lešení nejsou pouhými ozdobnými detaily. Určují, jak se deska spojí s rámem lešení, jakou váhu panel unese a jak bezpečně s ním mohou pracovníci manipulovat. Inline ohyb hran lisuje podélné hrany profilu do definované geometrie, jako je jednoduchá ohnutá příruba, lemovaný dvojitý ohyb nebo uzavřená hrana krabice.
Obroubený okraj například vytváří hladký zaoblený okraj, který zabraňuje tržným ránům a snižuje koncentraci napětí na okraji. Hlubší složená boční stěna zvyšuje modul průřezu paluby a zlepšuje odolnost proti ohybu při zatížení. Ohýbací stanice také vyrovnává geometrii hrany s reliéfním povrchem, takže celkový profil zůstává po řezání plochý a rozměrově stabilní.
Jakmile je podlaha nařezána na požadovanou délku, mohou být hotové desky odeslány přímo do automatické balicí stanice ke svazkování.
 Automatický stroj na balení profilů pro svazování palubních desek Tento balicí systém automaticky překlápí, svazuje a paletizuje hotové kovové profily, čímž zjednodušuje konec výrobní linky a efektivně připravuje palubkové desky lešení k odeslání. Zobrazit produkt →
Kompletní válcovací stroj na kovové plošiny lešení s inline zpracováním se skládá z několika koordinovaných modulů. Pochopení každé součásti pomáhá kupujícím porovnávat konfigurace zařízení a vyhnout se zbytečným nákladům.
Volitelné následné vybavení zahrnuje automatické stohovací stoly, vážicí stanice a stroje na balení profilů. Čím je linka integrovanější, tím méně ručních operací zbývá mezi vstupem cívky a výstupem hotového svazku.
Profily lešení se liší podle regionálních standardů a aplikací, takže většina válcovacích strojů je navržena pro konkrétní rozsah šířek, tlouštěk a profilů materiálu. Typické hodnoty pro středně velký inline řádek jsou uvedeny níže.
| Parametr | Typický rozsah |
|---|---|
| Materiál | Pozinkovaná ocel, měkká ocel, nerezová ocel |
| Tloušťka pásu | 1,2 až 2,5 mm |
| Šířka pásu | 300 až 600 mm |
| Rychlost linky | 8 až 15 m/min |
| Hloubka ražení | 0,3 až 1,0 mm |
| Přesnost děrování | ±0,3 mm |
| Přesnost délky řezu | ±1,0 mm |
Stejně důležitý je výběr správného materiálu. Pozinkovaná ocel je běžná pro obložení lešení kvůli její odolnosti proti korozi a dobré tvarovatelnosti. Nerezová ocel se volí pro chemické provozy a pobřežní lokality, kde agresivní prostředí zkracuje životnost běžné oceli. V každém případě musí být válcovací stroj navržen tak, aby zvládal mez průtažnosti materiálu a chování při zpětném odpružení tak, aby si hotový profil držel svůj konečný tvar.
Kovové obložení lešení s válcováním se objevuje v široké škále stavebních a průmyslových prostředí. Používá se jako stojná plocha na trubkových a spojkových lešeních, prstencových lešeních a rámových lešeních. Stejný profil je také použit pro stálé přístupové plošiny, lávky, střešní chodníky, plošiny pro ochranu okrajů a plošiny pro přístup k bednění.
Inline zpracování usnadňuje přizpůsobení produktu těmto různým případům použití. Reliéfní vzory zlepšují protiskluznost pracovníků údržby střech; perforované drenážní otvory udržují plošiny suché ve venkovních podmínkách; a silné složené okraje chrání pracovníky při zvedání a přenášení panelů ručně. Pro výrobce možnost vyrábět tyto varianty na jedné lince snižuje zásoby a zkracuje dodací lhůty na místo.
Chcete-li vidět skutečné příklady toho, jak bylo zařízení pro válcování použito v produkčním prostředí, můžete si prohlédnout projektové případové studie shromážděné z instalační základny společnosti. Tyto případy ukazují, jak jsou integrované terasové linky konfigurovány, uváděny do provozu a provozovány v praxi.
Výběr správného válečkovaného kovového lešení vyžaduje jasné pochopení produktového mixu, cílové kvality a dostupné podlahové plochy. Před objednáním je třeba s dodavatelem projednat následující body.
Věnujte zvláštní pozornost kvalitě integrace embosovacích a děrovacích modulů. Jsou to stanice, které odlišují inline terasovou linku od standardního válcovacího stroje a jejich design má přímý vliv na efektivitu výroby a konzistenci produktu.
Většina linek je navržena pro tloušťku pásu mezi 1,2 a 2,5 mm. Přesný rozsah závisí na geometrii profilu a požadované hloubce ražby. Silnější materiál snižuje riziko vymizení raženého vzoru při vysokém zatížení, ale zvyšuje potřebnou tvarovací sílu.
Když jsou stanice správně synchronizovány PLC a servopohony, přidávají velmi krátkou dobu cyklu. Rychlost linky je obvykle omezena tvarovacím profilem a řezací jednotkou spíše než embosovacími nebo děrovacími moduly.
Požadavky se liší podle země a koncové aplikace. Mezi běžné reference patří normy zátěžového testování pro plošiny lešení a klasifikace protiskluzové odolnosti, které definují minimální úroveň tření pochozí plochy. Kupující by si měli vyžádat zkušební důkaz, že ražený vzor splňuje příslušné tržní standardy.
Na moderní lince se servopohonem a rychloupínacími nástroji může kompletní výměna role trvat od 30 minut do několika hodin, v závislosti na počtu stanic a složitosti sekce ohýbání hran. Inline embosování a děrovací receptury lze obvykle vyvolat z řídicího systému, což dále snižuje prostoje.
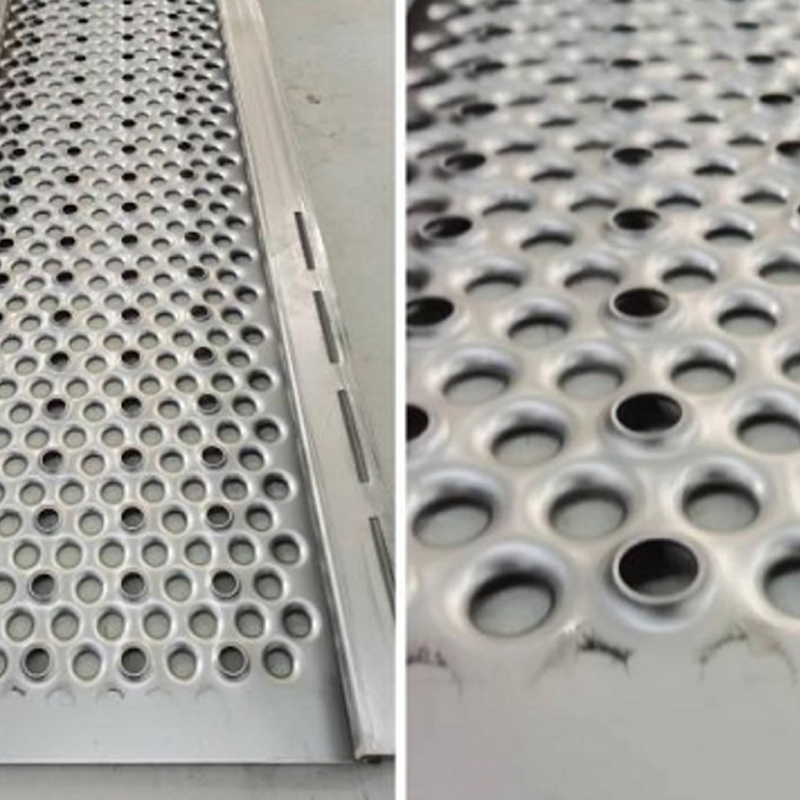
Stroj na tvarování rolet na kovové lešení Průměr hřídele: 70–80 mm; délka paluby lešení: 0,5–6 m; tloušťka: 1–2,5 mm. ...
Zobrazit podrobnosti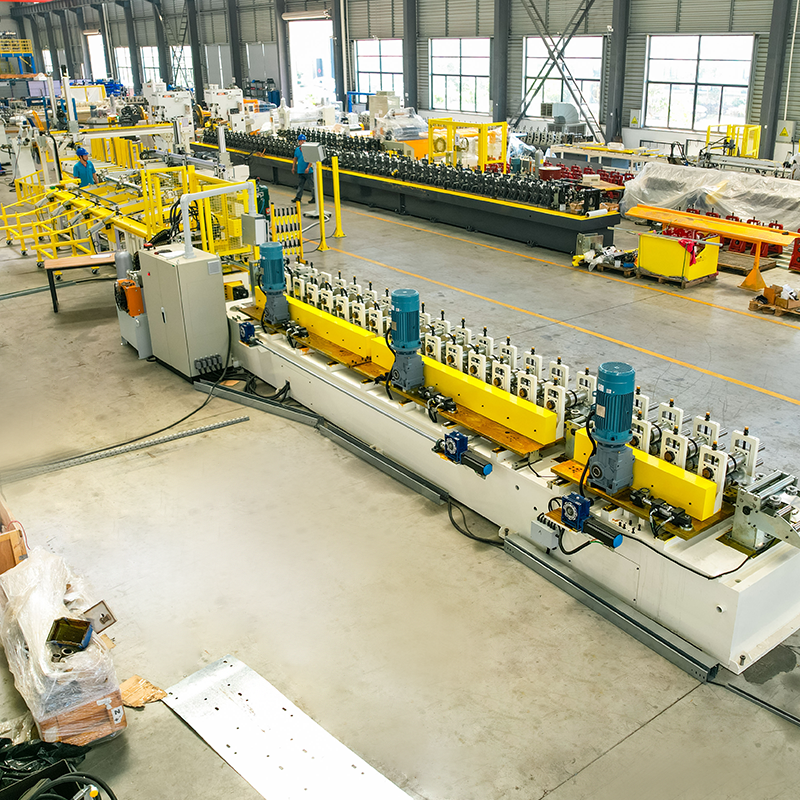
CU automatický válcovací stroj se změnou šířky, řetězový pohon, automatické balení. Ekonomický dvouhlavý hydraulický odvíječ...
Zobrazit podrobnosti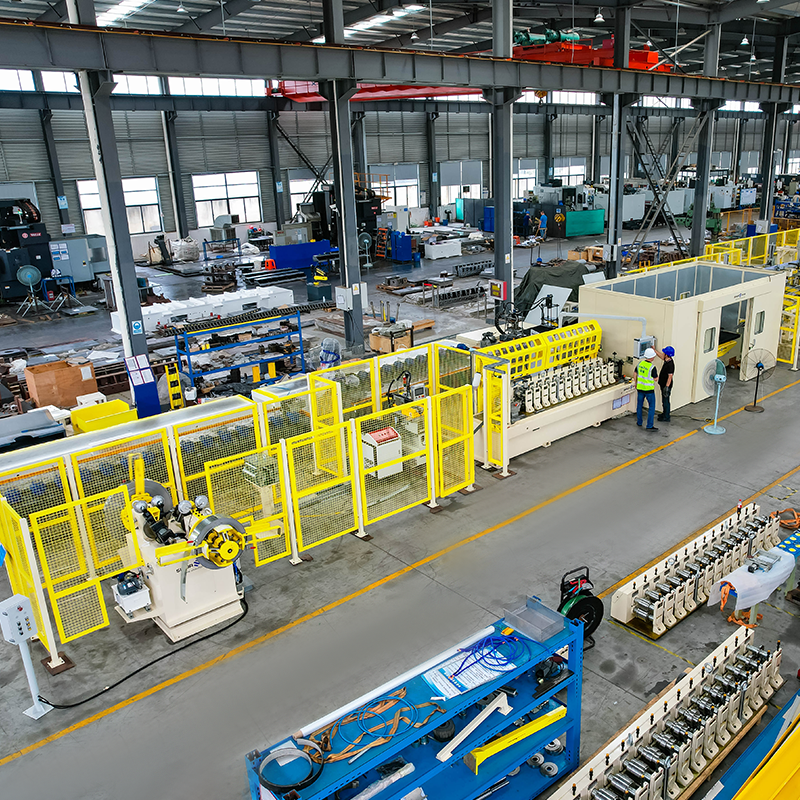
Automatický rotační dvouhlavý hydraulický odvíječ s detekcí nepřítomnosti materiálu, 5 tun na stranu. Rychloupínací stroj na...
Zobrazit podrobnosti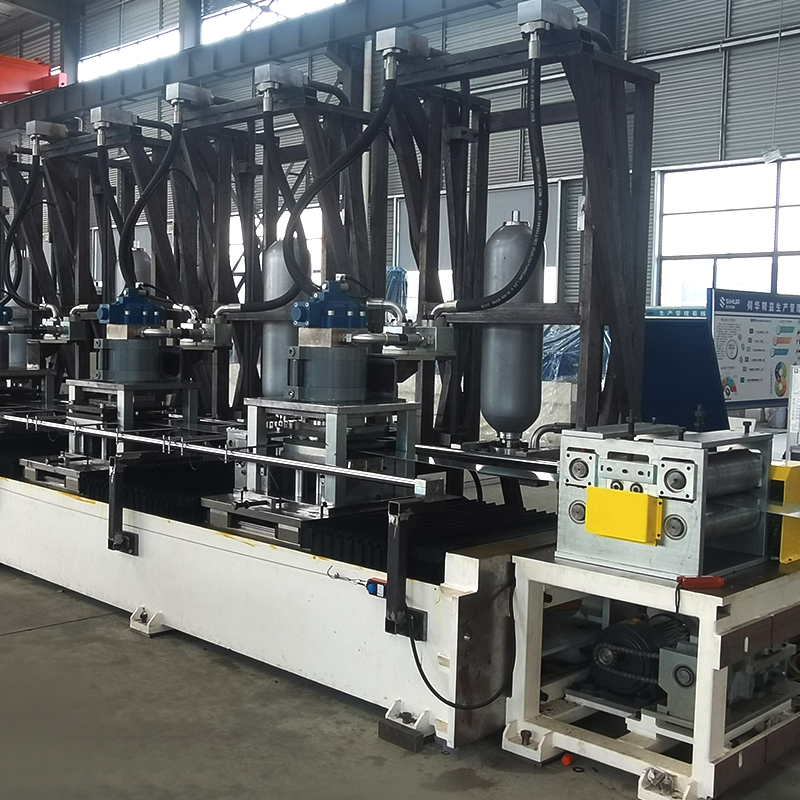
8-osé servo děrovací solární PV konzolové válcovací zařízení, flexibilní nastavení polohy děrování. Odvíječ materiálu s úlož...
Zobrazit podrobnosti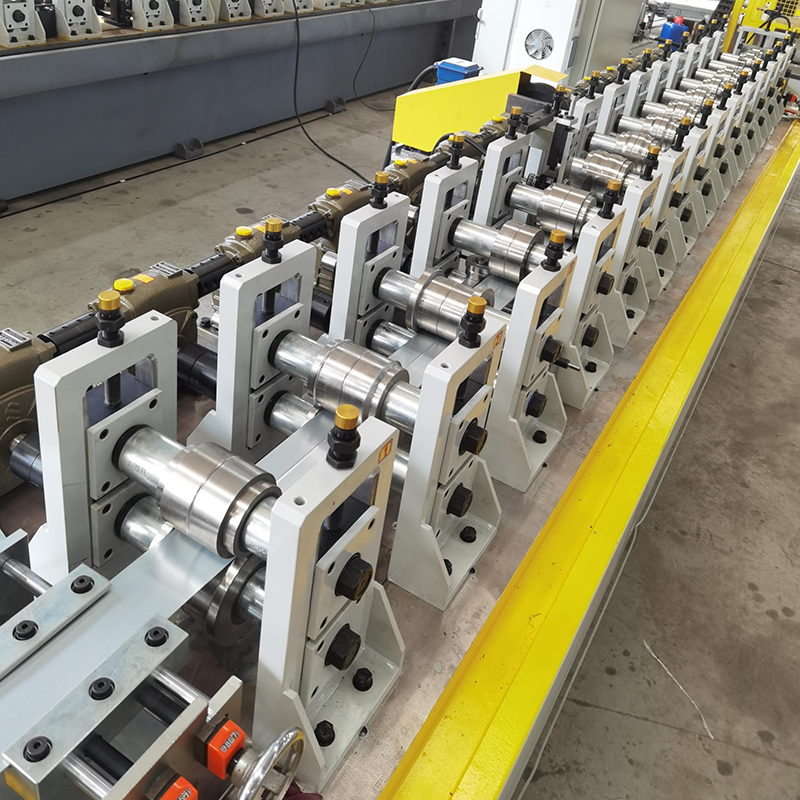
Sádrokartonový šnekový redukční stroj na válcování, jednoduchý model, ne rychlovýměnný typ kazety, ekonomický a cenově dostupný. (Lze jej upgradovat na typ kazety s r...
Zobrazit podrobnosti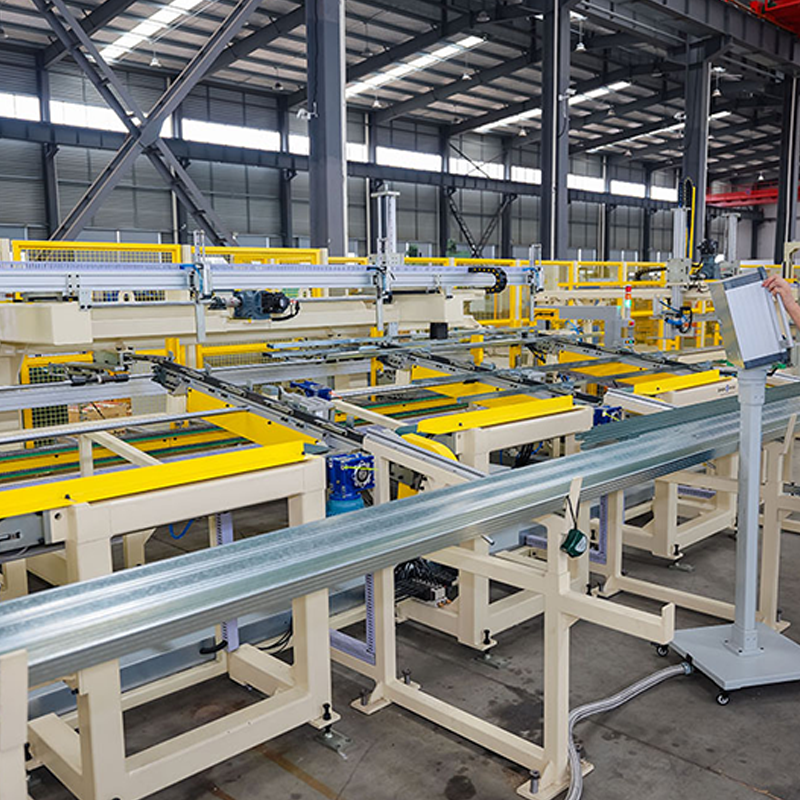
Automatický stroj na překlápění knoflíků Rychlost překlápění: 120 metrů za minutu. Otočí kovový profil a zacvakne jej. ...
Zobrazit podrobnostiNeváhejte nás kontaktovat, když nás budete potřebovat!
Kontaktní informace
PRODUKTY
Mobil