Stropní T mřížkové systémy jsou jednou z nejpoužívanějších metod pro vytváření podhledů v komerčních a průmyslových budovách. Srdcem každého takového systému je sada válcovaných ocelových profilů: hlavní T-kusy, příčné T-kusy a spojovací prvky. The přesnost profilu těchto kovových částí určuje, jak dobře se stropní mřížka sestaví, jakou váhu unese a jak rovný a čistý hotový strop vypadá. V této příručce vysvětlíme, proč je přesnost profilu záležitostí na úrovni rozhodování při výběru stroje na válcování stropní T mřížky.
Stropní profil T mřížky je válcovaný ocelový prvek ve tvaru obráceného T. Vertikální stojina vytváří nosnou dráhu, zatímco horizontální příruba poskytuje lištu pro stropní desky a svítidla. Ve standardním systému zavěšených podhledů se hlavní T-kusy pohybují v jednom směru a příčné T-kusy se do nich zamykají v pravidelných intervalech. Výsledná mřížka slouží jako konstrukční rám, který podporuje akustické panely, ventilační mřížky a svítidla.
Protože jsou tyto profily vyráběny sériově ve velkých objemech, jejich rozměrová přesnost musí být opakovatelná kus po kusu. Mírná změna výšky stojiny nebo šířky příruby může způsobit uvolnění příčného T nebo zvlnění roviny stropu.
Přesnost profilu není jen estetickou záležitostí; ovlivňuje výkon celého stropního systému. Americká společnost pro testování a materiály (ASTM) a podobné normy specifikují povolené tolerance pro kovové stropní rošty. Když válcovací stroj vyrábí profily mimo tyto tolerance, objevují se tři problémy.
Stručně řečeno, přesnost je mostem mezi surovými cívkami a stropním systémem, který funguje tak, jak byl navržen.
Při hodnocení stropní T mřížkové válcovací linky by měly být pravidelně kontrolovány následující rozměry:
| Dimenze | Doporučená tolerance | Proč na tom záleží |
|---|---|---|
| Výška webu | ±0,15 mm | Řídí hloubku mřížky a přenos zatížení na závěsy |
| Šířka příruby | ±0,20 mm | Ovlivňuje usazení dlaždic a viditelnou linii pohledu |
| Rozteč štěrbin | ±0,10 mm | Udržuje konzistentní zapojení křížových odpališť |
| Poloha otvoru | ±0,10 mm | Zajišťuje vyrovnání upevňovacího a závěsného kování |
| Přímost (prohnutí) | ≤ 1,0 mm na 3 000 mm | Zabraňuje zvlněným čarám mřížky |
Tyto tolerance jsou dosažitelné, když má válcovací stroj pevné válečky, přesné servopodavače a stabilní řezací systém. Stroj, který nemůže trvale udržovat tyto hodnoty, bude vytvářet nepřijatelné problémy se zbytkem a polem.
 Hlavní a příčný T-bar mřížkový formovací stroj s rychlo výměnnou kazetou Tento válcovací stroj drží pevné tolerance stropní mřížky pomocí pevných válečků a stabilního řezacího systému. Jeho rychlovýměnná kazeta snižuje budoucí náklady na aktualizaci a řezací stůl s příčnou T-bar umožňuje volně nastavitelné délky. Zobrazit produkt →
Několik možností návrhu stroje přímo určuje, zda konečný profil zůstane v toleranci.
Každý průchod sadou válců přispívá k postupnému ohýbání. Pokud jsou profily válců špatně vypočteny nebo není kompenzováno odpružení materiálu, úhel příruby se posune. Vysoce kvalitní CNC obráběné válce vyrobené z kalené oceli drží svou geometrii mnohem déle.
Tvářecí síly generují boční zatížení a ohybové momenty. Lehký rám se ohýbá vysokou rychlostí, což vede k podélným změnám výšky pásu. Robustní konstrukce skříňového rámu a přesné vyrovnání hřídele to minimalizují.
Stejně důležitá je přesnost v podélném směru. Servo řízený řezací systém měří pás přes kodéry a řeže v přesné poloze cyklu, takže délky řezu a místa děrování jsou opakovatelné. To je kritické, když má T-tyč řadu děrovaných drážek, které musí lícovat s příčnými T-kusy.
U hákových příčných T-tyčů závisí spojovací geometrie na přesném zářezu a proražení. Pokud chcete vidět, jak jsou tyto přesné cíle realizovány v praxi, Sihua's projektové případy zobrazit skutečné instalace.
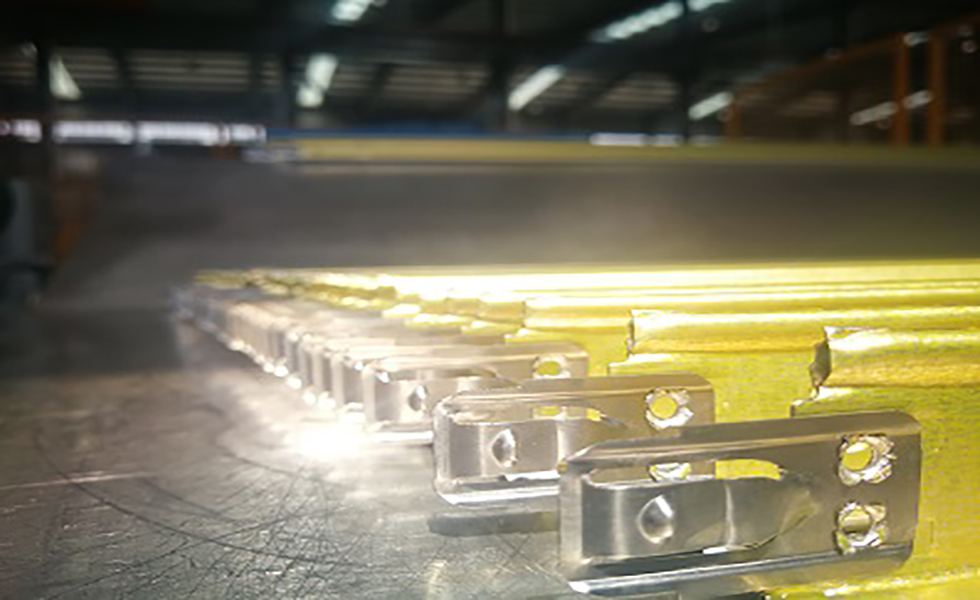 Slitina Hook Cross T-Bar Roll Forming Machine pro stropní závěsné systémy Tento specializovaný stroj tvoří ocelové tyče ve tvaru T s integrovanými slitinovými háčky pro spolehlivé stropní spoje. Nainstalovaný v nedávných projektech nabízí vysokou automatizaci a rychlou výrobu, díky čemuž je vhodný pro velkoobjemovou výrobu komerčních a rezidenčních stropních komponentů. Zobrazit produkt →
I ten nejlepší stroj ztratí přesnost bez řádné výrobní disciplíny. Tři praktické oblasti udržují tolerance stabilní:
The kompletní průvodce kupujícího obsahuje tabulku plánu údržby, kterou používá mnoho výrobců.
Při hodnocení dodavatelů se zeptejte, jak stroj drží tolerance při velkoobjemových jízdách. Hledejte funkce jako:
Různé profily stropní mřížky vyžadují různé nástroje. Linka, která vyrábí hlavní a příčné T-kusy, může být vybavena výměnnými kazetami pro změnu výšky stojiny nebo šířky příruby. Pokud plánujete provozovat příčné T-kusy hákového typu, musí být děrovací a vrubovací stanice vyrovnány s rychlostí tváření. Pro speciální profily, jako jsou řady UT, FUT a UDT, potřebuje stroj další tvářecí stanice a přesné důlkovací nástroje.
The doba návratnosti zlepšuje, když stroj dokáže udržet přesnost bez zpomalení. Stropní T mřížkové systémy Sihua integrují servořízení a robustní rámy, aby byly zachovány hodnoty uvedené v tabulce výše. Pro vaše výrobní cíle mohou obchodní technici poskytnout přesné údaje o toleranci na základě specifikací vaší cívky.
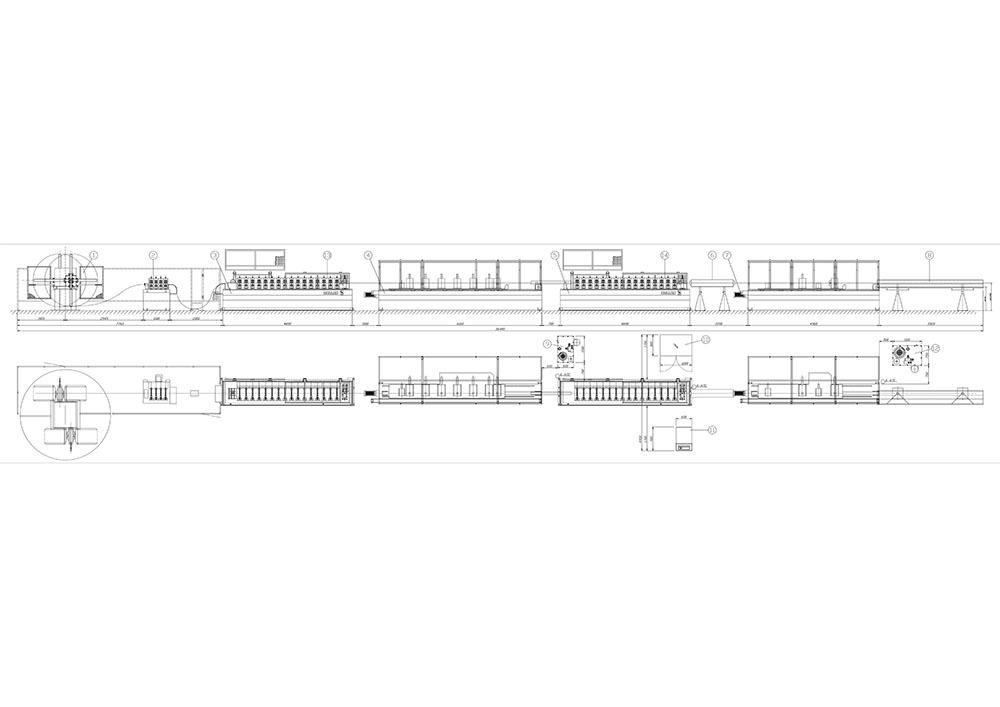 UT FUT UDT Stropní T-Grid Bar Roll Forming Machine Tento všestranný stroj vyrábí hlavní i příčné profily pro stropní T mřížky UT, FUT a UDT v jedné jednotce. Servořízení a robustní rám pomáhají udržovat standardní tolerance pro výšku žebra, šířku příruby a rozteč štěrbin. Zobrazit produkt →
A: Standardní tolerance jsou obvykle ±0,15 mm pro výšku žebra, ±0,20 mm pro šířku příruby a ±0,10 mm pro rozteč štěrbin. Ty lze ověřit na zkušebních řezech.
Odpověď: Ano, pomocí systému rychlé výměny kazet. Výměna tvarovacích válců umožňuje na stejném stroji vyrábět hlavní T-tyče, příčné T-tyče a dokonce i hákové komponenty bez delších prostojů.
Odpověď: Životnost válečku závisí na materiálu cívky a době provozu. U galvanizovaných ocelových pásů mnoho výrobců dostane jeden až dva miliony metrů, než potřebují přebrousit. Pravidelné kontroly rozměrů vám řeknou, kdy nářadí vyžaduje údržbu.
Přesnost profilu je hlavním výkonnostním kritériem u stropního T mřížkového válcovacího stroje. Spojuje náklady na materiál, efektivitu instalace, strukturální integritu a vizuální kvalitu konečného stropu. Když porovnáváte nabídky strojů, nezaměřujte se pouze na rychlost; ověřte, že stroj dokáže udržet úzké tolerance po celá léta. Vysoce přesná linka může být zpočátku dražší, ale snížení odpadu, přepracování a stížností v terénu přináší mnohem lepší návratnost.
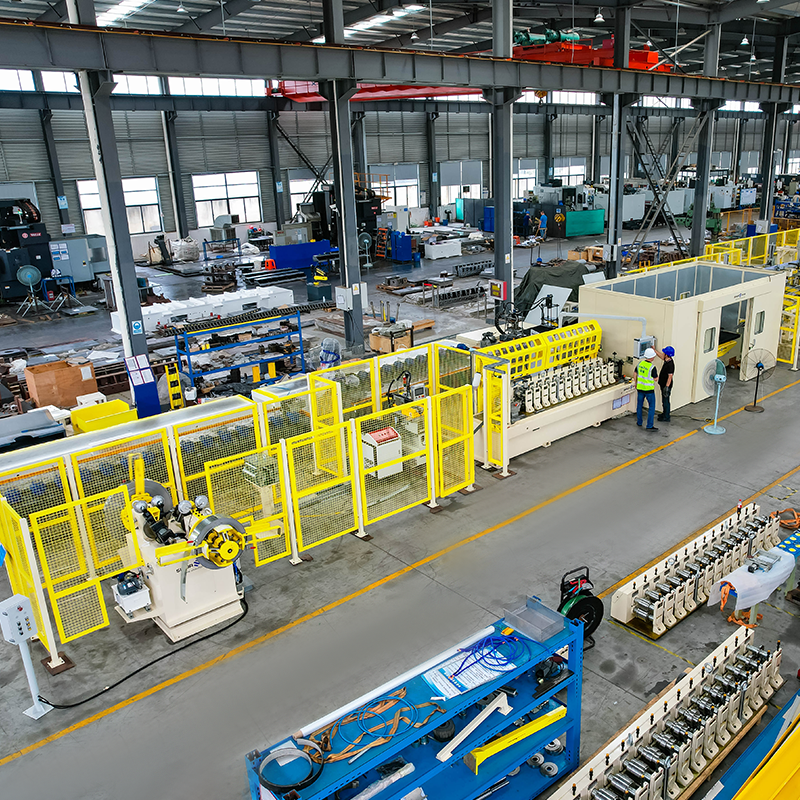
Automatický rotační dvouhlavý hydraulický odvíječ s detekcí nepřítomnosti materiálu, 5 tun na stranu. Rychloupínací stroj na...
Zobrazit podrobnosti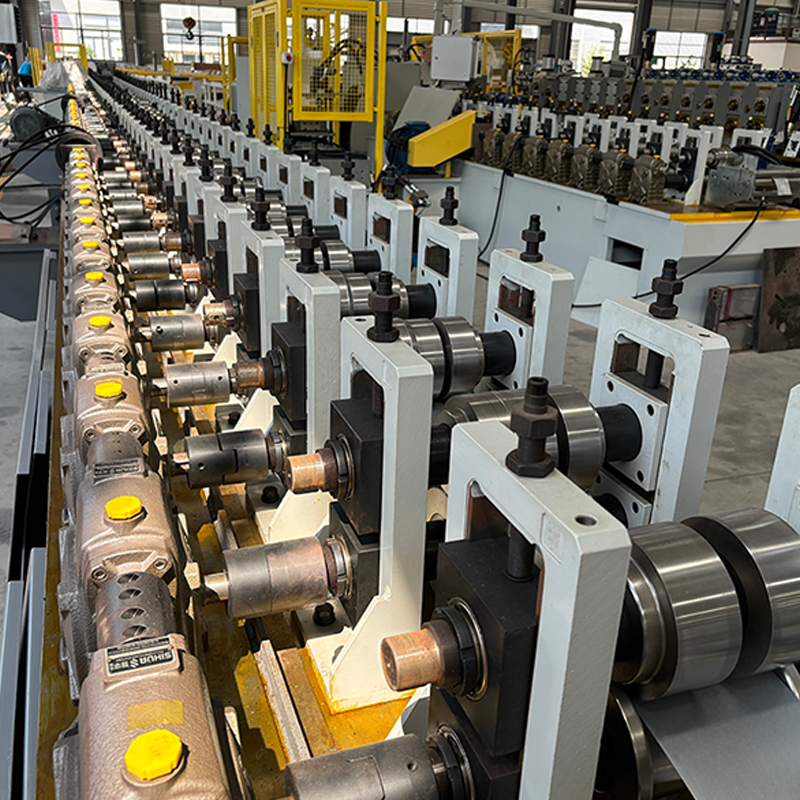
Stroj na tváření profilů okenních dveří z PV rámů Šnekové převodovky s různými redukčními poměry lze zvolit pro dosažení různých výrobn...
Zobrazit podrobnosti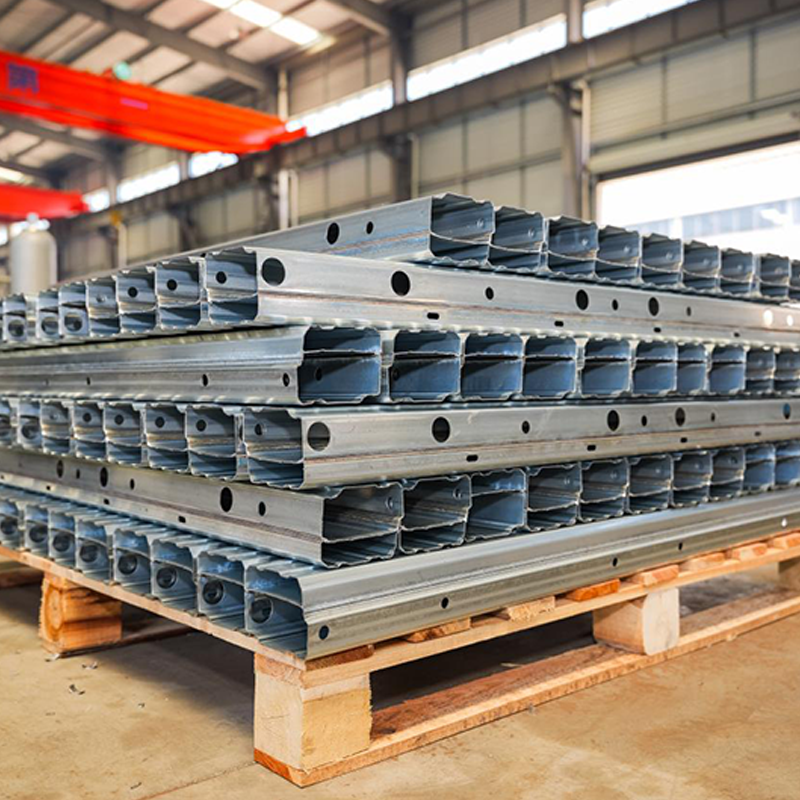
Výrobní linka na vyztužovací nosníky automobilového podvozku s profilem B zahrnuje několik klíčových procesů pro zajištění vysoké pevnosti, přesnosti a trvanli...
Zobrazit podrobnosti
Stroj na válcování profilových kazet SS304 unistruct Rovnací stroj(Před použitím děrovacího lisu je vyžadován nivelační stro...
Zobrazit podrobnosti
UT FUT UDT stropní T-mřížkový válcovací stroj hlavní a příčné uspořádání (Hlavní a křížové) UT stropní T-mřížkové profily a ...
Zobrazit podrobnosti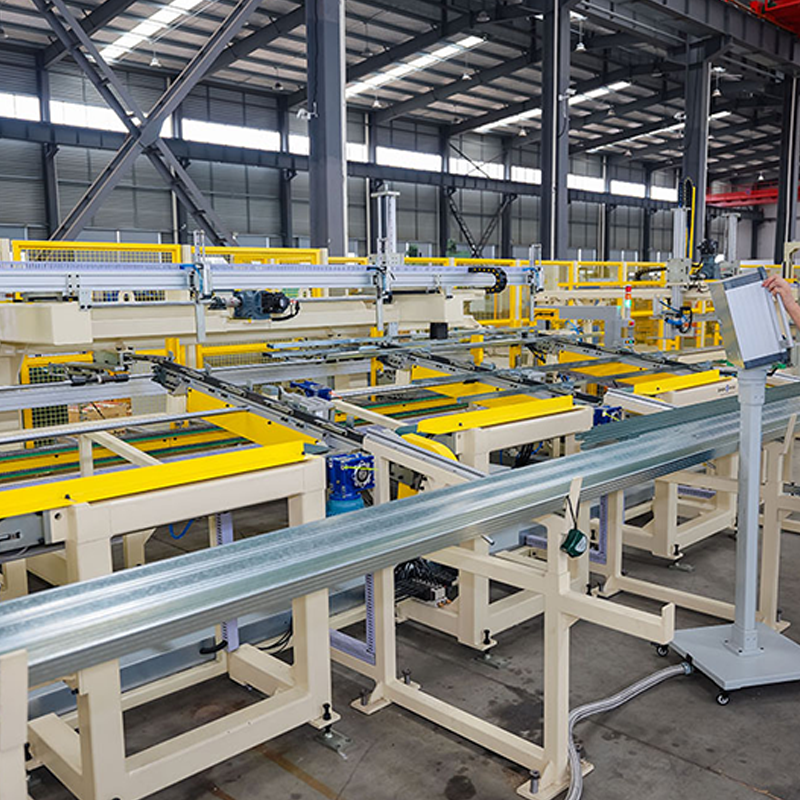
Automatický stroj na překlápění knoflíků Rychlost překlápění: 120 metrů za minutu. Otočí kovový profil a zacvakne jej. ...
Zobrazit podrobnostiNeváhejte nás kontaktovat, když nás budete potřebovat!
Kontaktní informace
PRODUKTY
Mobil