Výrobci oceli, kteří se ucházejí o projekt souvislé střechy, obvykle dospějí ke stejnému závěru, když prozkoumají výkresy: střešní vaznice má tvar Z, jejich dílna je nastavena na kanály C a mezera je širší, než vypadá. Stroj na tváření vaznic z vaznic je kontinuální linka pro tváření za studena, která vyrábí Z profily ze žárově pozinkovaného ocelového pásu v jednom průchodu, včetně děrování a odřezávání.
Odsazené příruby sekce Z umožňují, aby se vaznice vkládaly do svazků a překrývaly se ve spojích, ale toto odsazení také nutí válcovací nástroje, děrování a načasování smyku, aby byly navrženy jinak než linie C vaznice. Nesprávný stroj se obvykle projevuje ve formě odchylky úhlu příruby, nesprávně zarovnaných spojovacích otvorů nebo rychlosti linky, která nemůže naplnit vaši kapacitu děrování.
Krátká definice: Stroj na válcování vaznic z je kontinuální systém tváření za studena, který ohýbá ocelový pás do asymetrického průřezu Z a integruje děrování, odřezávání a volitelné stohování do stejného výrobního toku.
Stroj na válcování vaznic z musí držet odsazení příruby a úhel příruby v mezích, které umožňují, aby se hotové vaznice těsně zasunuly a spojily předvídatelně: přesazení do 1,0 mm a pravoúhlost příruby do 1 stupně po celé délce.
Odsazení mezi dvěma přírubami je určujícím rozměrem průřezu Z. Při tváření se pás ohýbá ve dvou směrech v různých vzdálenostech od neutrální osy. Pokud váleček nevyrovná odpružení, profil se zkroutí a konce přírub se otevřou nebo zavřou. To vytváří viditelnou mezeru mezi vnořenými vaznicemi a činí svazek nestabilním na nákladním vozidle.
Hnízdění je hlavním ekonomickým důvodem pro volbu Z vaznic na prvním místě.
Sbalený svazek vaznic Z využívá zhruba o 25 až 35 procent méně podlahové plochy nákladního automobilu než stejný počet vaznic C se stejnou výškou sekce. Tato úspora zmizí, když kroucení a odpružení nejsou řízeny ve formovací lince.
Praktická průchodnost řady Z vaznic závisí na tloušťce pásu, výšce pásu a době cyklu děrování, nikoli pouze na výkonu motoru. Jakmile je šířka svitku pevná, tyto tři hodnoty rozhodují o počtu válcovacích stojanů, rychlosti tváření a konfiguraci děrování.
Typické rozsahy specifikací, které je třeba shromáždit před porovnáním cenových nabídek:
Pro obchody, které potřebují profily C, U, Z a Sigma na jedné lince, mohou kazetové a servo-nastavitelné nástroje pokrýt více než jednu rodinu profilů, aniž by ztratily flexibilitu při výrobě malých sérií.
 Víceprofilový válcovací stroj pro profily C, U, Z a Sigma Tento stroj kombinuje kazetové a servo-nastavitelné nástroje pro provoz více rodin profilů na jedné lince, včetně C, U, Z a Sigma. Vyhovuje obchodům, které potřebují flexibilitu pro malé série při zachování vysokého výkonu, jak je uvedeno v kontextu výroby vaznic. Zobrazit produkt →
Uvažujme pásovou vaznici 250 mm z materiálu 2,0 mm při 15 m/min. Šest hodin čisté doby chodu dává asi 5 400 metrů délky vaznice za směnu, než se počítá s prostojem, výměnou cívek a nastavením. Délka řezu, počet otvorů a rychlost svazkování mohou toto číslo snížit o 10 až 20 procent.
| Parametr | Typický rozsah | Výrobní dopad |
| Tloušťka pásu | 1,5-3,0 mm, Q235B / Q355B | Silnější pás vyžaduje více průchodů a nižší rychlost |
| Výška webu | 100-350 mm | Nastavitelné stojany pokrývají rozsahy; pevné nástroje drží pevnější ofset |
| Šířka příruby | 40-70 mm | Nastavuje šířku cívky a ovlivňuje náklady na řezání |
| Rychlost tvarování | 8-18 m/min | Doba cyklu děrování je obvykle limitem |
| Tolerance délky | /-1,0-2,0 mm | Ovlivňuje rychlost erekce u lapovaných spojů |
| Tolerance rozteče otvorů | /-0,5 mm se servoděrovadlem | Zabraňuje předělávání otvorů pro příchytky na místě |
Doba přechodu je největší rozdíl v provozních nákladech mezi stroji na vaznice Z a odděluje linku, která celý rok provozuje jeden profil, od linky, která denně zpracovává malé dávky.
Klasickou možností jsou role s úpravou podložky, kde operátoři přidávají nebo odebírají distanční podložky, aby přenastavili stojany na novou výšku pásu. Servo-nastavitelné řešení mění šířku stojanu a výšku profilu pomocí motoru a udržuje stejné role kazety na místě. Rychloupínací kazetové systémy vyjmou jednu kompletní nástrojovou kazetu a vloží další během několika minut.
| Konfigurace | Doba přechodu | Nejlépe sedí |
| Podložka upravená | 30-60 min | Jeden nebo dva stabilní profily, dlouhé běhy |
| Servo nastavitelné | 5-10 min | Tři až osm výšek pásu |
| Rychlá výměnná kazeta | 2-5 min | Denní změny profilu a plány JIT |
Základní pravidlo z výrobních linek: pokud jedna výška pásu poběží více než 500 tun za měsíc, jednoúčelový stroj s pevným válcem Z překonává univerzální řadu, pokud jde o stabilitu. Pod tímto objemem zkracuje nastavitelnost návratnost.
Prvním úzkým hrdlem pro výpočet je děrování, protože spojená Z vaznice může nést šest až dvanáct děr a doba cyklu děrování nastavuje strop pro rychlost linky.
Předděrované cívky vypadají pohodlně, ale vzory otvorů se mezi projekty mění. Online servo děrování registruje každý otvor proti poloze řezu pomocí enkodéru s uzavřenou smyčkou, který udržuje rozteč otvorů v rozmezí /-0,5 mm i při změně tloušťky pásu. Pokud váš plán zpracování svitků zahrnuje kromě vaznic také děrování solárních držáků nebo kabelových žlabů, stává se rozhodnutím o flexibilitě děrovací hlava spíše než formovací stojany.
 8-osý servo děrovací stroj na tváření válců pro solární PV konzoly Tato řada, vybavená 8osým servo děrovacím systémem, automaticky nastavuje polohu děrování a šířku/výšku profilu pro profily solárních držáků. Nabízí registraci kodéru s uzavřenou smyčkou pro přesné rozmístění otvorů, takže je ideální, když se vzory děrování mezi projekty liší. Zobrazit produkt →
Pro odříznutí si letmé servo nůžky udrží délkové tolerance na /-1,0 mm synchronizací nůžek s průchozí linií. Hydraulické řezací jednotky jsou levnější, ale obvykle dosedají na /-3 až 5 mm a vytvářejí otřepy, které zpomalují montáž na místě. Porovnejte kompletní uspořádání pohonu a ovládání s průvodce výběrem stroje na tvarování profilů než si vyberete dodavatele.
Po řezání se vaznice přesunou na výběhový stůl pro počítání a svazování. Automatická páskovací stanice nahradí dva manuální pracovníky za směnu a udržuje stálé napětí svazku, což chrání geometrii uložení při stejné přepravě kamionem, která činí Z profily atraktivními.
 Automatický profilový balicí a páskovací stroj pro kovové svazky Tento balicí systém automatizuje překlápění knoflíků, balení malých balíků a paletizaci velkých balíků pomocí dřevěných nosných pásů. Nahrazuje pracovníky ručního svazkování a zajišťuje konzistentní napětí svazku, chrání profily vaznic během přepravy a zlepšuje následnou manipulaci. Zobrazit produkt →
Požádejte dodavatele, aby simuloval časování děrování pro vaši nejdelší vaznici. Řídicí program by měl počítat se zrychlením, zpomalením a polohováním značky řezu, nejen s průměrnou rychlostí průjezdu.
Nejrychlejší způsob, jak porovnat dodavatele strojů na vaznice Z, je vyžádat si před obchodní nabídkou tři dokumenty: nákres rolky, rozvržení děrovací matrice a zkušební kus vytvořený z vašeho vlastního ocelového pásu.
Při hodnocení nabídek vybavení použijte následující pořadí.
Před potvrzením zkontrolujte nainstalované reference. Archiv případu projektu Sihua zahrnuje kompletní linky na tváření vaznic a regálů dodávané výrobcům kovových budov se stejnou architekturou servo děrování a letmého smyku, jak je popsáno výše.
Krátké odpovědi na čtyři otázky, které dominují nákupu strojů Z vaznice, jsou uvedeny níže.
Ano. Víceprofilové linky se servo-nastavitelnými stojany nebo rychlovýměnnými kazetami přepínají mezi sekcemi C, U, Z a Sigma. Kompromisem je mírně nižší stabilita tolerance ve srovnání s vyhrazenou řadou Z, která nikdy nemění nástroje.
Standardní linky zpracovávají 1,5 až 3,0 mm žárově zinkované ocelové pásy v jakostech Q235B nebo Q355B. Horní tloušťka závisí na šířce příruby a počtu tvářecích průchodů. Příliš málo průchodů způsobuje odpružení na špičkách přírub a činí mezery ve vkládání nestabilními.
S 2,0 mm materiálem při 15 m/min a šesti hodinami čisté doby chodu vyrobí 8hodinová směna asi 5 400 metrů délky vaznice. Délka řezu, počet otvorů a rychlost stohování mohou toto číslo snížit, ověřte si proto dobu cyklu děrování pomocí vlastního produktového mixu.
Tolerance délky vaznice řídí rychlost montáže u přeplátovaných spojů. Servo létající nůžky s měřením délky v uzavřené smyčce udrží /-1,0 až 2,0 mm; hydraulické nůžky obvykle dopadají na /-3 až 5 mm s nekonzistentním směrem otřepů. U projektů s průběžnou střechou se přísnější tolerance vyplatí na místě.
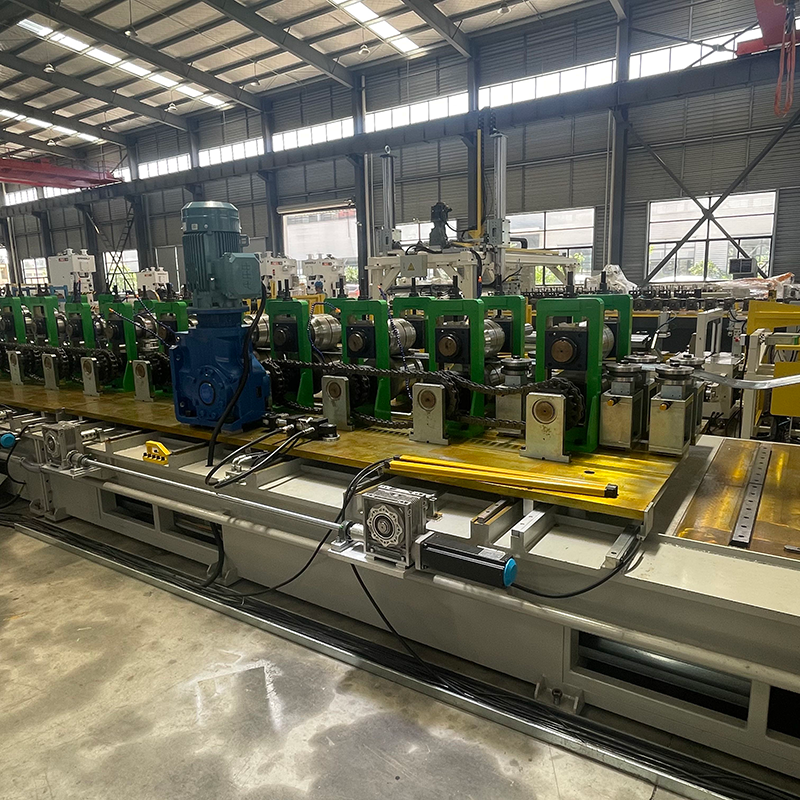
Stroj na tváření rolí CUZ sigma Těžký jednohlavý odvíječ, kapacita 5 tun. Rovnací ...
Zobrazit podrobnosti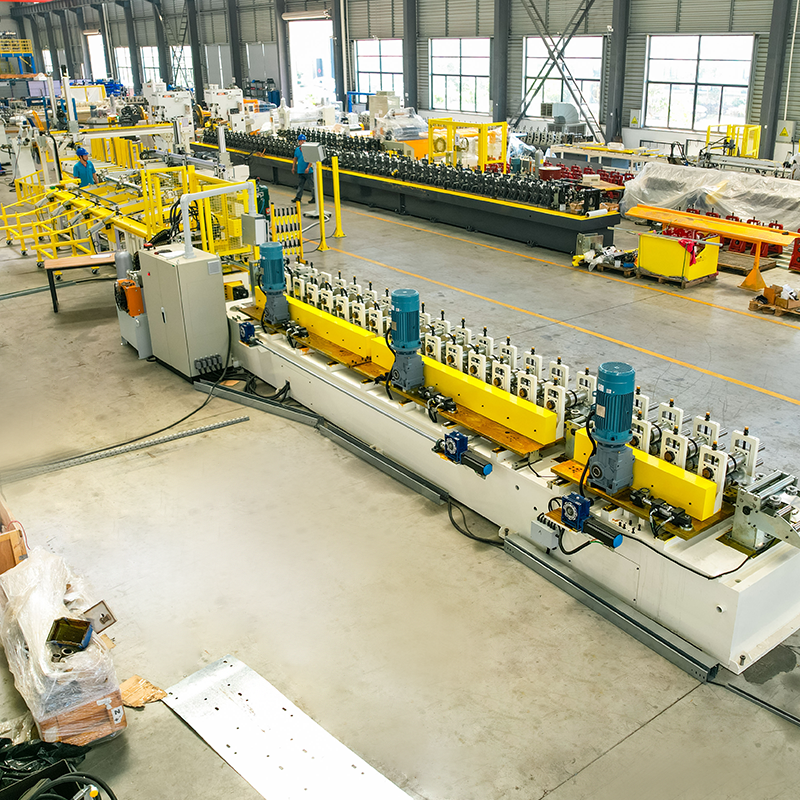
CU automatický válcovací stroj se změnou šířky, řetězový pohon, automatické balení. Ekonomický dvouhlavý hydraulický odvíječ...
Zobrazit podrobnosti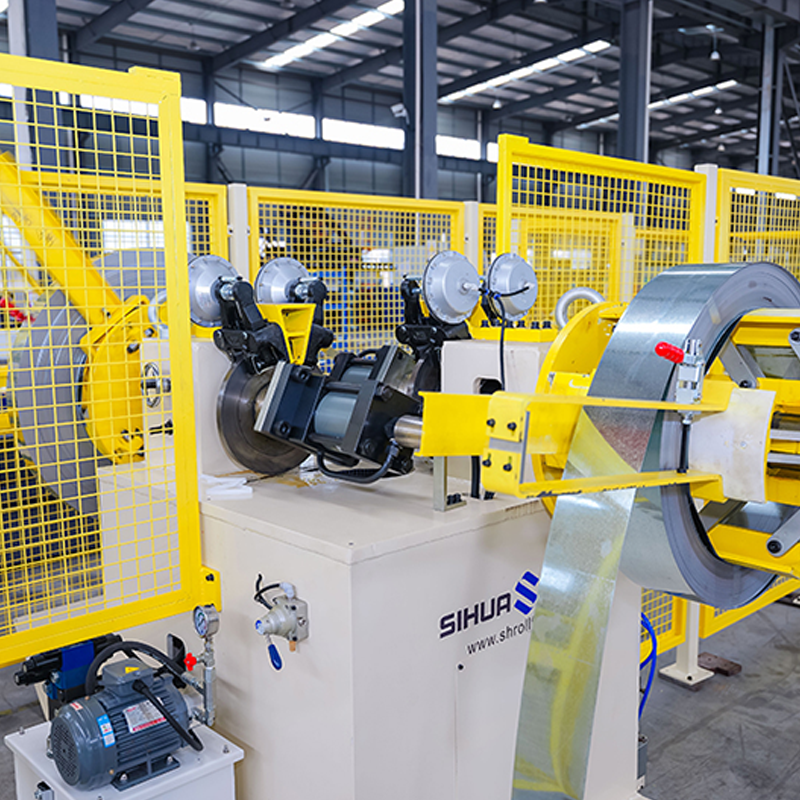
Automatický rotační dvouhlavý hydraulický odvíječ s detekcí nepřítomnosti materiálu, 5 tun na stranu. Výkon laseru a délka s...
Zobrazit podrobnosti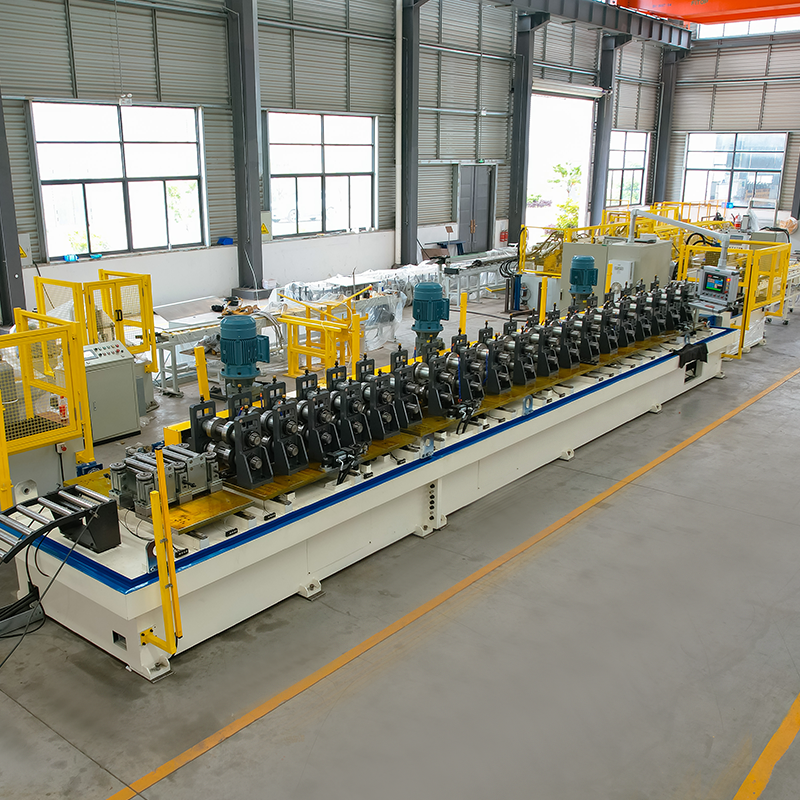
Stroj na tváření rolí s automatickou změnou šířky solárního držáku Odvíječ materiálu s úložnou plošinou a robotickým ramenem...
Zobrazit podrobnosti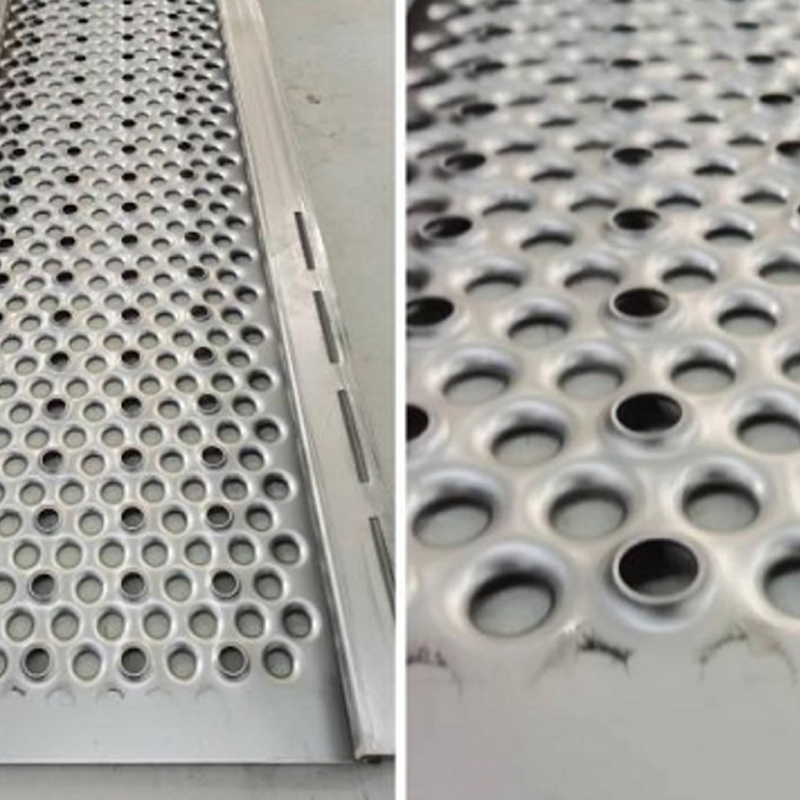
Stroj na tvarování rolet na kovové lešení Průměr hřídele: 70–80 mm; délka paluby lešení: 0,5–6 m; tloušťka: 1–2,5 mm. ...
Zobrazit podrobnosti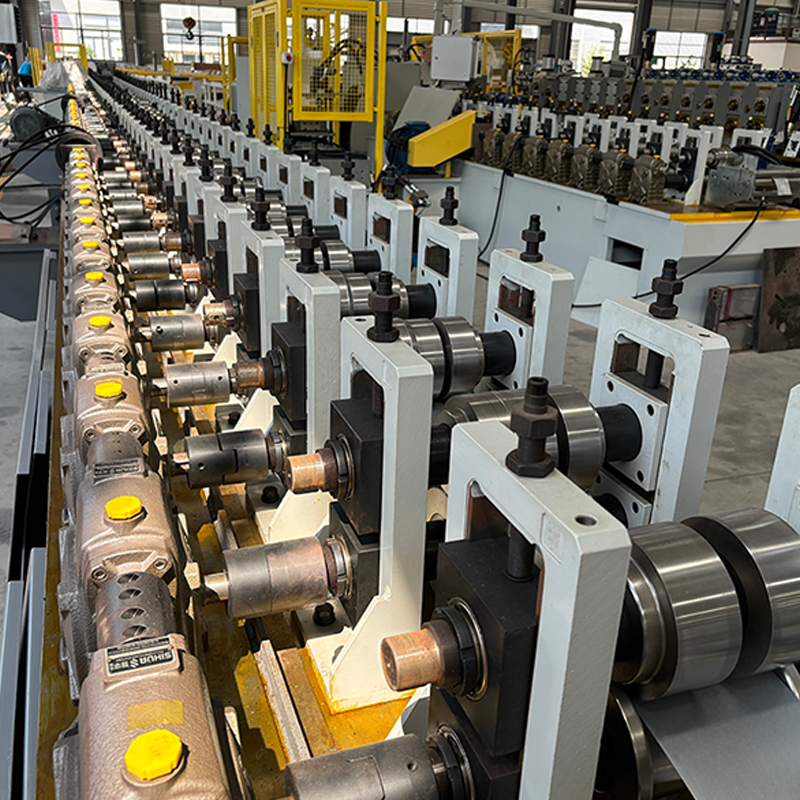
Stroj na tváření profilů okenních dveří z PV rámů Šnekové převodovky s různými redukčními poměry lze zvolit pro dosažení různých výrobn...
Zobrazit podrobnostiNeváhejte nás kontaktovat, když nás budete potřebovat!
Kontaktní informace
PRODUKTY
Mobil