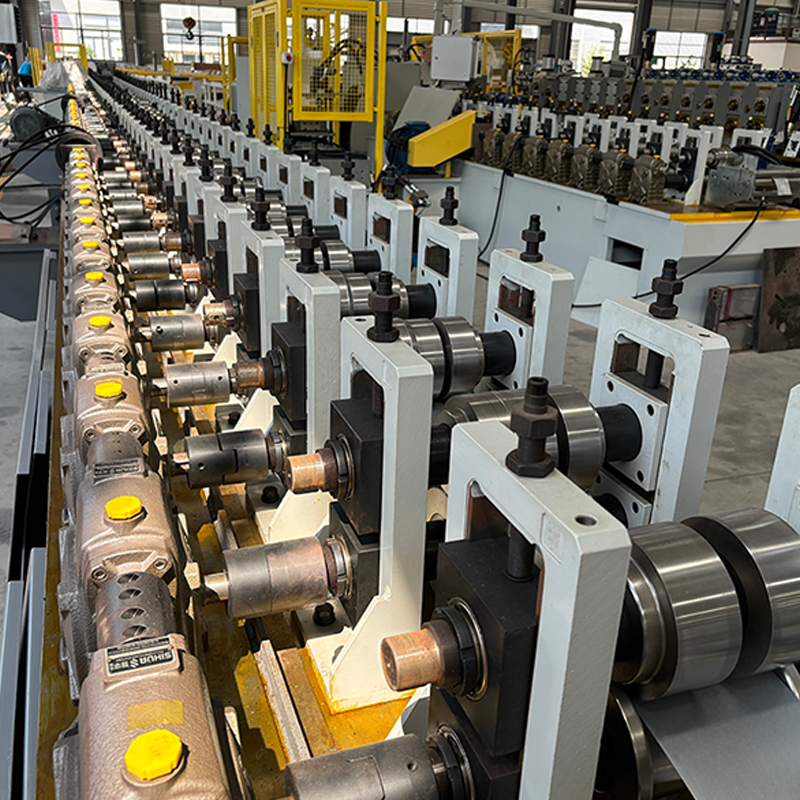
Výběr správného vstupního materiálu pro a Stroj na tvarování profilů sádrokartonu je jediným nejkritičtějším rozhodnutím, které ovlivňuje kvalitu produktu, životnost nástrojů, efektivitu výroby a výkon finálního profilu. Na rozdíl od obecného tvarování plechů vyžadují profily sádrokartonu přísné rozměrové tolerance, konzistentní mechanické vlastnosti a specifické chování povlaků, protože tyto profily slouží jako konstrukční prvky rámování v příčkách, stropních systémech a protipožárních sestavách.
Tato příručka poskytuje komplexní a praktický rozpis každého parametru materiálu, který musíte vyhodnotit před vložením svitku do vašeho válcovacího stroje. Jdeme nad rámec obecných jakostí oceli a zkoumáme reálná výrobní omezení, interakce povlaků s válcovacími zápustkami, vliv stavu hran na přímost a kompromisy mezi cenou a tvarovatelností. Ať už vyrábíte C-kolíky, U-dráhy, lemovací kanály nebo stropní T-kusy, zde uvedené možnosti materiálu přímo ovlivňují vaši míru odmítnutí, frekvenci výměny nástrojů a následnou spokojenost zákazníků.
Drtivá většina profilů pro sádrokartonové desky se vyrábí z pásů z nízkouhlíkové oceli, ale konkrétní druh a způsob zpracování se výrazně liší v závislosti na konečné aplikaci. Níže je podrobný rozpis primárních kategorií obecných kovů používaných globálně.
Komerční ocel představuje nejběžnější výchozí materiál pro standardní vnitřní sádrokartonové sloupky a kolejnice. Nabízí vyváženou kombinaci tvarovatelnosti a pevnosti pro obecné konstrukce. Typická mez kluzu se pohybuje od 170 do 240 MPa, s pevností v tahu mezi 270 a 340 MPa. Tato třída je vhodná pro nenosné příčky, kde na přesnosti rozměrů záleží více než na nosnosti konstrukce. Válcovací stroj zpracovává CS materiál s minimálním opotřebením válce za předpokladu zachování čistoty povrchu.
Typy FS jsou speciálně navrženy pro operace tváření za studena. Vykazují vyšší hodnoty prodloužení (typicky 28-32 % v 50mm měřené délce) ve srovnání s komerční ocelí, což snižuje riziko praskání rohů při ohýbání s malým poloměrem. Pro sádrokartonové profily, které vyžadují vícenásobné ohyby v rámci krátkého úseku stojiny – jako jsou krabicové sloupky nebo vyztužené pásy – je preferovanou volbou materiál FS. Mnoho zkušených výrobních manažerů si FS cívky ponechává jako svůj primární inventář, protože poskytuje širší procesní okno pro úpravy mezer mezi rolemi.
Když profily sádrokartonu musí přenášet axiální zatížení nebo sloužit jako součást systému smykových stěn, stávají se nezbytné třídy konstrukční oceli. Stupeň 33 (výnos 230 MPa) a stupeň 40 (výnos 276 MPa) jsou běžně specifikovány v komerčních a institucionálních projektech. Materiály s vyšší pevností však vyžadují robustnější válcovací tvářecí stroje s větším počtem poháněných stanic a těžšími rámy. Efekt odpružení se také stává výraznějším, což vyžaduje kompenzaci nadměrného ohybu v posledních tvářecích průchodech. Zjistili jsme, že konstrukční oceli s mezí kluzu nad 350 MPa výrazně urychlují opotřebení válců na nepovlakovaných nástrojích, takže válce s karbidovým povlakem se často doporučují pro delší běhy.
Výrobní poznámka: Nikdy nepředpokládejte, že jakost oceli certifikovaná pro profily válcované za tepla bude fungovat stejně u profilů válcovaných za studena. Směr ohybu vzhledem ke směru válcování původního pásu vytváří anizotropní vlastnosti – vždy před plnou výrobou otestujte vzorek svitku z každého nového tavného čísla.
Povrchová úprava na ocelovém svitku není dodatečná – přímo ovlivňuje třecí chování uvnitř válcovací stolice, korozní odolnost finálního profilu a kompatibilitu s požárními požadavky na konstrukci. Níže je systematické srovnání nejpoužívanějších nátěrů pro výrobu sádrokartonových profilů.
| Typ povlaku | Hmotnost povlaku (g/m²) | Hodnocení tvarovatelnosti | Typická aplikace |
|---|---|---|---|
| žárově zinkováno (G30-G90) | 90-275 | Vynikající (G30-G60) / Dobré (G90) | Standardní vnitřní a vnější stěny |
| Elektrogalvanicky pozinkované | 20-60 | Velmi dobré (stejnoměrná tloušťka) | Přesné profily s úzkými tolerancemi |
| Hliníkové (typ 1 a 2) | 40-80 (Al povlak) | Střední (nižší mazivost) | Stropní systémy vyžadující odraz tepla |
| Předbarvené (Polyester, PVDF) | N/A (tloušťka filmu 15-30 μm) | Spravedlivé (riziko poškození) | Architektonické exponované profily |
Fyzické rozměry vstupní cívky určují nejen konečnou geometrii profilu, ale také dobu nastavení, zmetkovitost a celkové využití linky. A Stroj na tvarování profilů sádrokartonu je typicky konstruován kolem specifického rozsahu šířek a tlouštěk pásu. Provoz mimo tyto rozsahy způsobuje kvalitativní vady a mechanické namáhání.
Potřebná šířka pásu se vypočítá z rozvinutého průřezu finálního profilu s přihlédnutím k přídavkům na ohyb a poloměrům rohů. Pro standardní C-stub s stojinou 92 mm, přírubami 40 mm a břity 8 mm se rozvinutá šířka obvykle pohybuje mezi 195 mm a 205 mm, v závislosti na vnitřním poloměru ohybu. Vstupní vodítko válcovacího stroje se musí přizpůsobit toleranci šířky pásu /- 1,5 mm, aniž by způsobilo okrajovou vlnu nebo vyboulení středu. Širší pásy nad jmenovitou kapacitu stroje zvyšují zatížení bočních válců a mohou vychylovat hřídele válců, čímž se vytvoří oblouk podél délky profilu.
Hmotnost cívky
2-5 tun – standard pro ruční nakládání
5-10 tun – optimální pro automatizované linky
ID cívky
508 mm (20") – nejběžnější velikost trnu
610 mm (24") – pro cívky s velkým průřezem
Vnější průměr cívky
Až 1200 mm – standardní rozsah
Více než 1500 mm – vyžaduje výkonný odvíječ
Mechanické chování ocelového pásu při deformaci za studena je řízeno několika klíčovými parametry. Pochopení těchto vlastností vám umožňuje předvídat, jak bude materiál reagovat v každé tvářecí stanici, a provádět proaktivní úpravy mezer mezi válci, bočních vodítek a rovnacích jednotek.
Když pás prochází po sobě jdoucími válcovacími stolicemi, podstupuje mechanické zpevnění, což zvyšuje jeho mez kluzu a snižuje tažnost. Pro typický profil sádrokartonu vytvořený ve 14 až 18 stanicích může být mez kluzu na výstupu o 15-25 % vyšší než hodnota příchozího svitku. S tímto jevem je třeba počítat při stanovení únosnosti finálního profilu. Materiály s nízkou počáteční mezí kluzu (pod 200 MPa) mají tendenci vykazovat nadměrné protažení během tváření, což má za následek delší konečný profil, než je nastavená délka řezu.
Minimální požadavek na prodloužení pro profilové materiály sádrokartonu je typicky 22 % v 50 mm měřené délce. Nižší hodnoty prodloužení korelují se zvýšeným praskáním na vnějším poloměru ohybů, zejména u profilů s ostrými rohy (vnitřní poloměr menší než 1,5 násobek tloušťky). Mnoho výrobců provádí jednoduchý test ohybu o 180 stupňů na každé nové šarži svitků, aby ověřili tvarovatelnost před vložením do odvíječky.
Tvrdost podle Rockwella (typicky HRB 50-70 pro sádrokartonové oceli) má přímý vztah k rychlosti opotřebení válců. Tvrdší materiály – často v důsledku vyššího obsahu uhlíku nebo omezení válcování za studena – generují větší abrazivní opotřebení nástrojů pro válcování. V prostředích velkoobjemové výroby doporučujeme při tváření ocelí nad HRB 65 používat válečky z nástrojové oceli D2 nebo z práškové metalurgie, aby se zachovala geometrie profilu po delší dobu bez přebrušování.
Kvalita hran pásů je často opomíjeným parametrem, který výrazně ovlivňuje přímost a povrchovou úpravu finálního profilu sádrokartonu. Většina ocelových svitků je dodávána buď s frézovacími hranami, nebo střižnými hranami a toto rozlišení je rozhodující pro výkon válcování.
Kontrola kvality hrany klíče: Přejeďte palcem podél obou okrajů proužku. Ostré otřepy přesahující 0,1 mm na výšku postupně poškrábou povrch válce a vytvoří stopy zadření na přírubě profilu. Řešením je zadat sekundární průchod pro odstraňování otřepů nebo zvolit cívky s možností "hladké hrany" z řezačky.
Většina sádrokartonových profilů vyžaduje děrování – pro šroubové spoje, servisní průchody nebo akustické vlastnosti. Chování materiálu při děrování je stejně důležité jako jeho chování při ohýbání. Měkčí materiály (výtěžnost pod 220 MPa) vytvářejí čisté otvory s minimální výškou otřepů, zatímco tvrdší materiály mají tendenci vytvářet zubaté hrany, které vyžadují sekundární odstranění otřepů.
Děrovací jednotka na a Stroj na tvarování profilů sádrokartonu pracuje při vysokých cyklech – často přesahujících 60 zdvihů za minutu. Materiály s vysokými hodnotami prodloužení vykazují menší zpětné odpružení kolem děrovaného otvoru, což má za následek plošší povrch pásu. Naopak materiály s nízkou tažností (pod 22 %) mají tendenci se kolem otvoru vydouvat nahoru, což narušuje stohování a následnou manipulaci.
| Typ materiálu | Výška otřepu (mm) | Míra opotřebení děrování | Doporučená vůle |
|---|---|---|---|
| CS (nízký výnos) | 0,05-0,12 | Nízká | 6-8% tloušťky |
| FS (třída tváření) | 0,08-0,18 | Střední | 8-10% tloušťky |
| Strukturální (40. třída) | 0,15-0,30 | Vysoká | 10-12% tloušťky |
Chcete-li systematicky vybrat optimální materiál pro výrobu profilu sádrokartonu, postupujte podle tohoto sedmifázového pracovního postupu, který integruje technické, provozní a komerční faktory.
I při pečlivém výběru materiálu se při výrobě objevují určité vady. Níže je praktický průvodce odstraňováním problémů, který spojuje vlastnosti materiálu s konkrétními defekty profilu.
Ocel válcovaná za tepla se obecně nedoporučuje pro sádrokartonové profily, protože má silnější vrstvu oxidu (okují), širší tolerance tloušťky a nižší kvalitu povrchu ve srovnání s ocelí válcovanou za studena. Stupnice může rychle obrousit tvarovací válce a vytvořit nekonzistentní rozměry profilu. Pokud se však použijí mořené a naolejované svitky válcované za tepla, lze je tvarovat, ale obvykle poskytují hrubší povrchovou úpravu, která je nepřijatelná pro aplikace vystavené vystavení nebo nátěru.
Většina standardních strojů pro válcování profilů sádrokartonu je dimenzována na tloušťky mezi 0,4 mm a 1,2 mm. Těžké modely zvládnou až 1,5 mm nebo dokonce 2,0 mm, ale to vyžaduje zesílené stojany na role, hřídele s větším průměrem a vyšší výkon motoru. Před provozováním silnějších materiálů si vždy přečtěte štítek s technickými údaji vašeho stroje, protože překročení jmenovité kapacity může trvale poškodit převodovku a valivá ložiska.
Ano. Předlakované svitky obecně vyžadují nižší rychlosti tváření (20-30% snížení), aby se zabránilo poškození nebo odlupování barvy v oblastech ohybu. Pozinkované a elektrogalvanizované spirály lze provozovat při maximálních jmenovitých otáčkách, protože zinkový povlak působí jako tuhé mazivo. Mezi nimi spadají hliníkové cívky, protože hliníkovo-křemíkový povlak má mírnou kluznost, ale může se časem usazovat na válcích, což vyžaduje časté čištění.
Správná šířka pásu je určena rozvinutou délkou průřezu, která je součtem všech přímých segmentů stojiny plus přídavky na ohyb pro každý roh. Praktickým přístupem je odříznout vzorek proužku, označit ohybové linie, složit ručně nebo pomocí brzdového lisu a poté změřit plochou délku před složením. Tato empirická metoda je často spolehlivější než teoretické výpočty, zejména u složitých asymetrických profilů.
Komerční ocel (CS Typ B) s žárově zinkovaným povlakem G40-G60 nabízí nejlepší poměr ceny a výkonu pro velkoobjemovou výrobu interiérových kolíků. Poskytuje adekvátní tvarovatelnost, přijatelnou odolnost proti korozi a konzistentní mechanické vlastnosti při přepravě více svitků. U projektů vyžadujících vyšší pevnost přidává konstrukční ocel třídy 33 zhruba 10–12 % k nákladům na materiál, ale snižuje hmotnost profilu při stejné nosnosti, což někdy kompenzuje vyšší jednotkovou cenu.
Nerezová ocel se pro standardní sádrokartonové profily používá jen zřídka kvůli její vysoké ceně, rychlosti vytvrzování a abrazivní povaze. Pokud je to vyžadováno pro specializované architektonické nebo námořní aplikace, musíte použít stroj na tváření válců s válci potaženými karbidem, zvýšeným tvářecím výkonem a speciálním mazacím systémem. Používání nerezu na standardních nástrojích z uhlíkové oceli způsobí rychlé opotřebení válců a nepřijatelné zadření povrchu do několika set metrů.
Nesprávné skladování svitků – zejména vystavení vlhkosti nebo teplotním extrémům – může zhoršit kvalitu povrchu a změnit mechanické vlastnosti stárnutím. U pozinkovaných svitků uložených ve vlhkém prostředí vzniká bílá rez (hydroxid zinečnatý), který zvyšuje tření při tváření. Cívky, které jsou skladovány vertikálně po dlouhou dobu, mohou vyvinout trvalou "sada cívky" (zakřivení), která ztěžuje podávání. Cívky vždy skladujte vodorovně na polstrovaných sedlech v suchém, klimaticky kontrolovaném prostoru a používejte je jako první dovnitř, první ven.
Ano. Stropní profily T mají obvykle tenčí stojiny a delší příruby, které vyžadují materiály s vyšším prodloužením, aby se dosáhlo ostrých ohybů 90 stupňů bez praskání. Stěnové cvočky naopak upřednostňují pevnost a přímost. U stropních T-kusů je preferována tvarovací ocel (FS) s minimálním prodloužením 30 %, zatímco nástěnné trny mohou používat komerční ocel s prodloužením 25 %. Navíc, stropní odpaliště často používají lehčí měřidla (0,45-0,55 mm) ve srovnání s nástěnnými trny (0,55-0,75 mm).
Stroj na tváření profilů okenních dveří z PV rámů Šnekové převodovky s různými redukčními poměry lze zvolit pro dosažení různých výrobn...
Zobrazit podrobnosti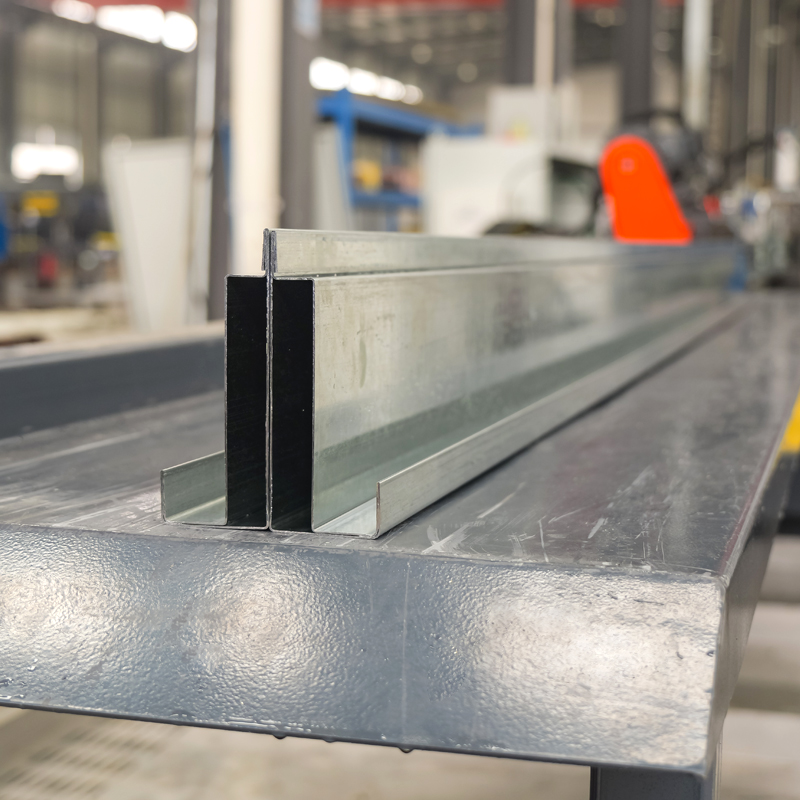
Hydraulický odvíječ s vagonem o nosnosti 5 tun Akumulace energie Stroj na tváření rámových nosníků Kroky...
Zobrazit podrobnosti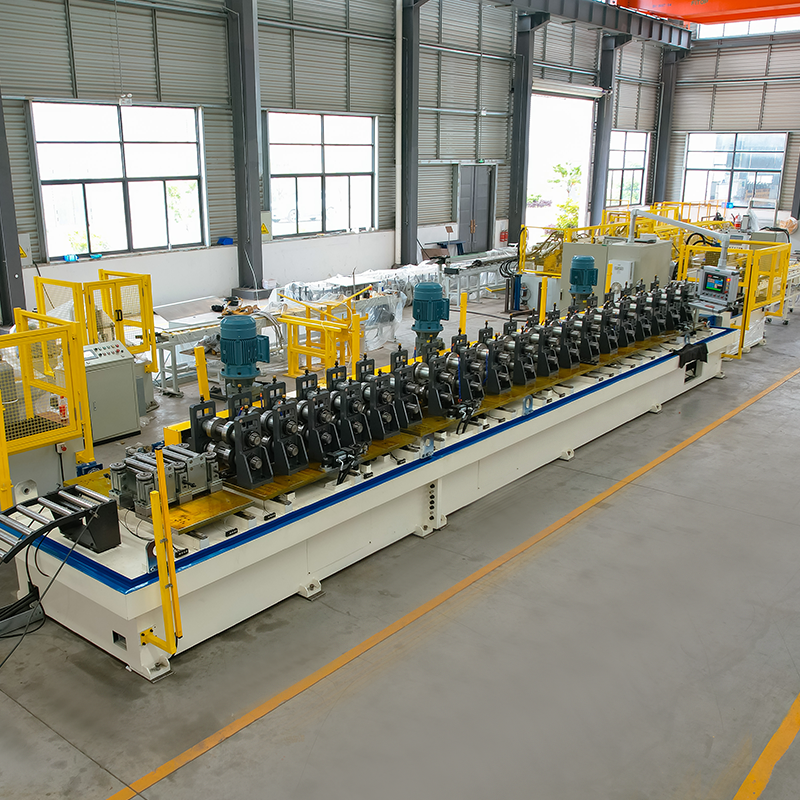
Stroj na tváření rolí s automatickou změnou šířky solárního držáku Odvíječ materiálu s úložnou plošinou a robotickým ramenem...
Zobrazit podrobnosti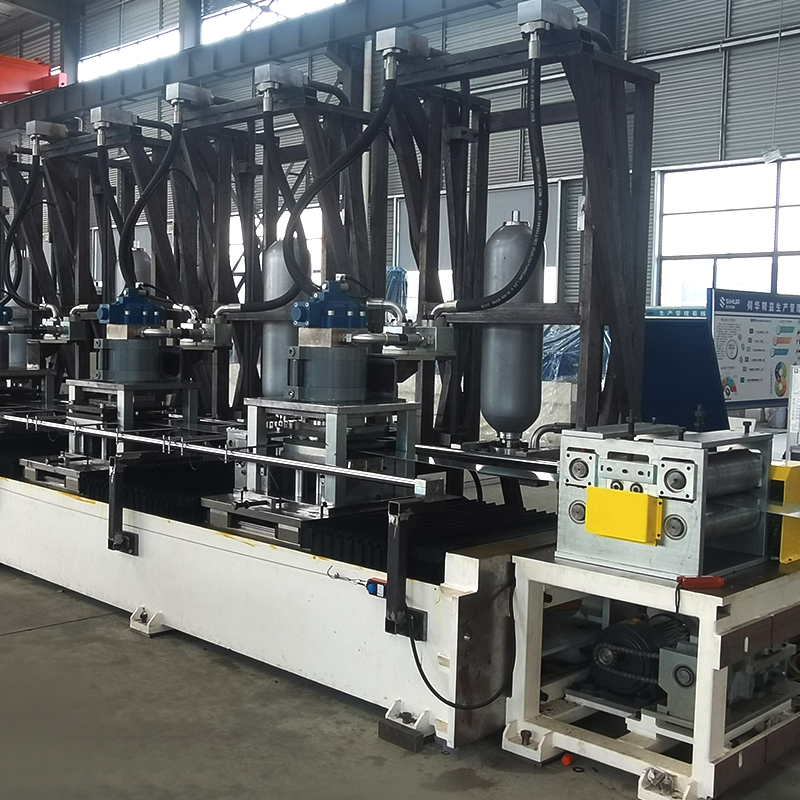
8-osé servo děrovací solární PV konzolové válcovací zařízení, flexibilní nastavení polohy děrování. Odvíječ materiálu s úlož...
Zobrazit podrobnosti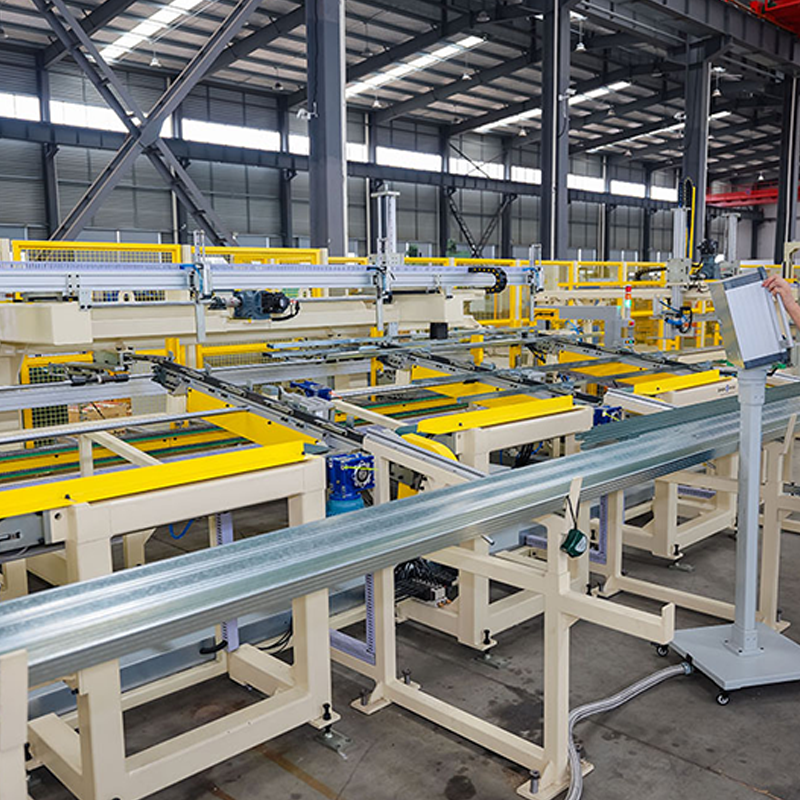
Automatický stroj na překlápění knoflíků Rychlost překlápění: 120 metrů za minutu. Otočí kovový profil a zacvakne jej. ...
Zobrazit podrobnosti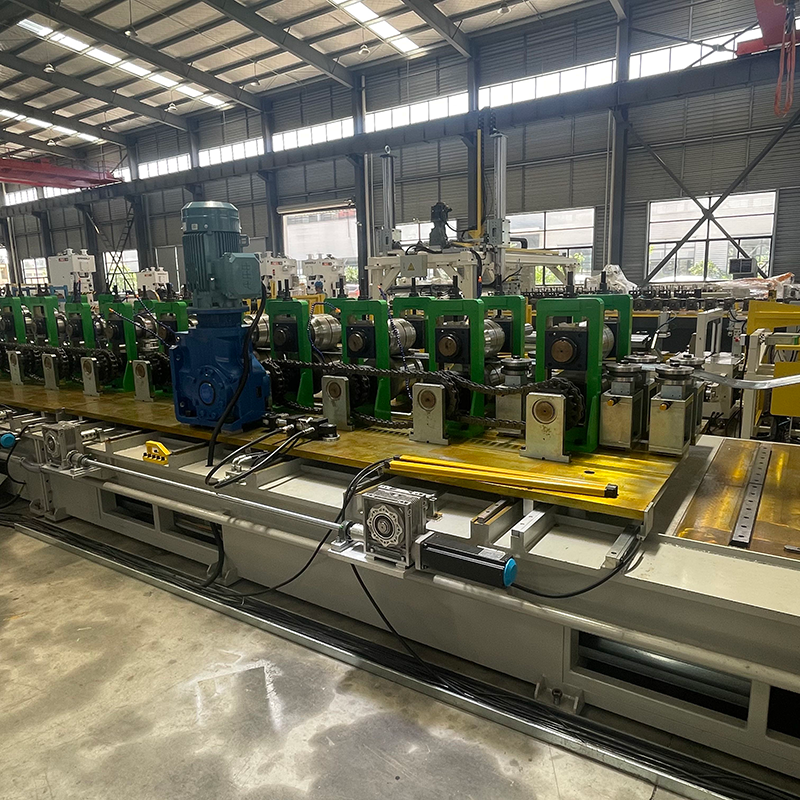
Stroj na tváření rolí CUZ sigma Těžký jednohlavý odvíječ, kapacita 5 tun. Rovnací ...
Zobrazit podrobnostiNeváhejte nás kontaktovat, když nás budete potřebovat!
Kontaktní informace
PRODUKTY
Mobil